Guangzhou Lvyuan Water Purification Equipment Co., Ltd. é um fabricante de filtros industriais fundado em 2009 que projeta e fabrica carcaças de filtro de aço inoxidável, tanques de água estéril de aço inoxidável, elementos de filtro, sacos de filtro, materiais de ultra-polímero e produtos de filtro sinterizado. Os compradores escolhem a Lvyuan devido ao apoio OEM/ODM, ao controlo de qualidade ISO9001 e às certificações de vários países.
Guangzhou Lvyuan Water Purification Equipment Co., Ltd.
Requisitos relativos ao acabamento superficial Ra para caixas de filtros sanitários
A menos que as especificações do invólucro do filtro definam o limite de contacto com o produto, o valor máximo de Ra, o processo de polimento, o tratamento das soldaduras, a técnica de avaliação e os documentos de aceitação, o texto não passa de um discurso comercial em torno do aço inoxidável.
Os números enganam os compradores.
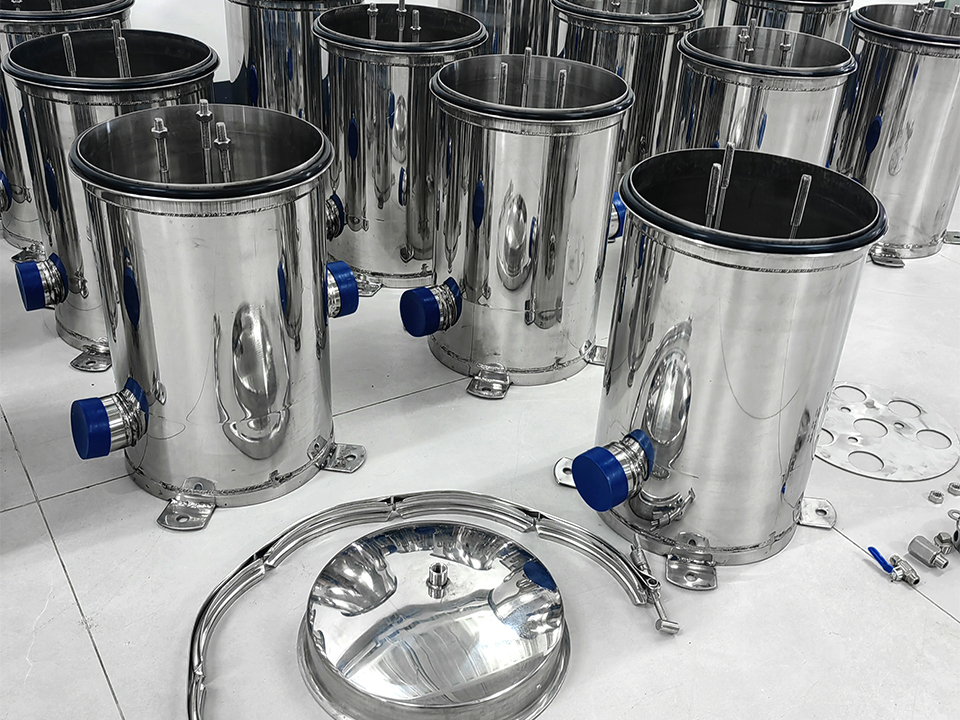
Um distribuidor pode comercializar um produto imobiliário de acabamento intenso e espelhado, ao mesmo tempo que, silenciosamente, mede apenas a área de cobertura de fácil acesso, ignorando os cordões de soldadura, as roscas das portas das ferramentas, as ligações dos tubos de drenagem, as placas tubulares, os encaixes dos cartuchos e a área sombreada por baixo da tampa — precisamente onde os resíduos tendem frequentemente a acumular-se.
Então, qual é, afinal, o revestimento de superfície Ra realmente necessário para as caixas de filtros sanitários?
No que diz respeito aos serviços básicos de higiene na área da alimentação e das bebidas, Ra ≤ 0,8 µm, aproximadamente 32 micropolegadas, constitui o padrão de referência convencional. No que diz respeito aos processos farmacêuticos, biotecnológicos, de água de alta pureza ou de fermentação sujeitos a controlos rigorosos, os clientes costumam tornar mais rigorosos os requisitos internos para Ra ≤ 0,5 µm ou Ra ≤ 0,4 µm, frequentemente com eletropolimento.
No entanto, isso é apenas o começo.
O que significa «Ra» no contexto de um filtro higiénico imobiliário
Ra, ou rugosidade matemática comum, representa o desvio vertical médio de uma superfície em relação à sua linha média ao longo de um comprimento de amostragem especificado. Valores mais baixos indicam uma superfície mais lisa.
A conversão é simples:
0,8 µm Ra = aproximadamente 31,5 µin Ra
0,5 µm Ra = cerca de 19,7 µin Ra
0,4 µm Ra = aproximadamente 15,7 µin Ra
0,38 µm Ra = aproximadamente 15 µin Ra
0,25 µm Ra = cerca de 9,8 µin Ra
O problema é que o Ra resume uma área de superfície complexa a um único número.
Uma superfície pode passar num teste típico de rugosidade, mesmo que apresente um arranhão profundo, uma cavidade, uma camada, uma depressão de soldadura, uma rugosidade incrustada ou uma transição mal misturada. A norma ASME B46.1 considera o Ra como um parâmetro de textura da superfície no âmbito de uma estrutura de medição mais ampla que inclui igualmente a ondulação, a orientação, o comprimento de amostragem e os problemas de avaliação.
Essa distinção é importante. Uma habitação não se torna higiénica simplesmente pelo facto de um perfilómetro ter indicado “0,38”.”
A resposta prática: Deve especificar 0,8, 0,5 ou 0,4 µm Ra?
A minha regra de trabalho é direta: utilização de 0,8 µm como norma sanitária, 0,5 µm como especificação de elevada pureza e 0,4 µm quando o controlo da contaminação, a validação da limpeza ou a exposição à corrosão exigirem um controlo de fabrico adicional.
A aplicação deve determinar o número.
Aperfeiçoar a candidatura
Ra interno ótimo sugerido
Valor aproximado em micropolegadas
Terapia típica de área superficial
Definições de compra
Pré-filtração geral de água industrial
0,8–1,6 µm
32–63 µin
Superfície mecânica para uso comercial
Não é imediatamente higiénico
Produtos alimentares e bebidas: contacte-nos
≤ 0,8 µm
≤ 32 µin
Polimento mecânico, soldaduras bem integradas
Referência sanitária padrão
Leite, desenvolvimento, fermentação e processamento de bebidas delicadas
≤ 0,5–0,8 µm
≤ 20–32 µin
Brilho mecânico fino; EP opcional
Escolher de acordo com o tipo de solo e a composição química do CIP
Processamento farmacêutico não estéril
≤ 0,5 µm
≤ 20 µin
Brilho mecânico ou eletropolimento
A validação da limpeza deve determinar a escolha
Biotecnologia, purificação esterilizada, WFI e contacto com procedimentos de alta pureza
≤ 0,4 µm
≤ 15,7 µin
Acabamento mecânico seguido de eletropolimento
Especificações rigorosas de elevada pureza
Um serviço excecional e extremamente impecável
≤ 0,25 µm
≤ 10 µin
Tratamentos especializados de clareamento e verificação
Utilizar apenas quando a ameaça do procedimento mantiver o preço
Esta é uma tabela de decisões de aquisição, não substituindo a edição em vigor da norma ASME BPE, os Requisitos Sanitários 3-A, as especificações de exigências do utilizador do proprietário ou um programa de limpeza aprovado.
A norma de conceção sanitária 3-A, habitualmente utilizada para equipamentos em contacto com alimentos, estabelece uma rugosidade máxima de contacto com o produto de 32 µin Ra, ou cerca de 0,8 µm, ao mesmo tempo que requerem uma construção resistente, sem fendas e fácil de limpar.
Curiosamente, a 3-A também analisou estudos sobre produtos lácteos que sugerem que 20 µin Ra ou mais liso para reduzir a formação de película e melhorar a higiene. Isso não significa que os 20 µin sejam um requisito legal universal, mas põe em evidência uma realidade incontestável: limitar-se a cumprir o limite máximo convencional de 32 µin pode não ser a melhor opção de conceção para cada tipo de sujidade, organismo, temperatura e ciclo de limpeza.
Os requisitos relativos às caixas de filtro higiénicas não indicam um valor único e universal
Os clientes costumam perguntar se uma caixa é “aprovada pela FDA”, “acreditada pela ASME” ou “em conformidade com a norma 3-A”, como se estas expressões fossem sinónimas.
Não são.
Especificações sanitárias 3-A
No que diz respeito aos equipamentos destinados a alimentos, produtos lácteos e bebidas, os princípios da 3-A dão ênfase a superfícies de contacto com o produto lisas, juntas que possam ser limpas, construção à prova de bactérias, facilidade de drenagem, segurança dos produtos e resistência à deterioração.
Os conhecidos 32 µin Ra (valor ótimo) faz, por conseguinte, parte de um sistema de conceção higiénica mais abrangente. Uma caixa com um acabamento impecável, mas que apresente um reservatório sem drenagem, uma rosca exposta, uma soldadura mal executada ou uma sede do cartucho inacessível, pode ainda assim constituir uma falha em termos de higiene.
ASME BPE
A norma ASME BPE aborda o equipamento de bioprocessamento através de requisitos e recomendações que abrangem materiais, áreas de superfície em contacto com o processo, facilidade de limpeza, esterilidade, construção, certificação, avaliações, testes, sistemas de tensão e acreditação.
É aqui que muitas equipas de compras cometem um erro. Indicarem “acabamento ASME BPE” sem determinar:
A versão em questão
A designação do acabamento da superfície
Quer a superfície tenha sido polida mecanicamente ou eletropolida
O valor máximo de Ra
Requisitos de aceitação de soldaduras
Cobertura do seguro de inspeção
Exigência de relatórios e rastreabilidade
“O ”acabamento BPE» está incompleto. Recusá-lo-ia certamente do ponto de vista dos requisitos de aquisição.
Boas Práticas de Fabrico Atuais da FDA
As normas da FDA centram-se normalmente nos resultados: o equipamento deve ser fabricado, limpo, conservado, desinfectado ou descontaminado de forma adequada, a fim de prevenir a contaminação e falhas na qualidade do produto. Nos termos do artigo 21 CFR 211.67, os fabricantes devem estabelecer e cumprir procedimentos adequados de limpeza e manutenção do equipamento.
A FDA não compensa uma ordem de compra deficiente ao selecionar o valor de Ra adequado para o comprador. O fabricante tem de apresentar a conceção dos dispositivos, o estado da superfície, os produtos químicos de limpeza, a avaliação de riscos do procedimento e as provas de validação.
Programa de Situações Recentes da FDA: Por que razão a expressão “fácil de limpar” não é apenas uma forma de dizer
Os processos de fiscalização são mais úteis do que as alegações de seguro baseadas em panfletos, pois revelam as lacunas dos centros genuínos.
Numa carta de advertência datada de 20 de junho de 2024 dirigida à Optikem International, a FDA informou que a sala limpa carecia de superfícies que pudessem ser facilmente limpas e identificou, além disso, falhas relacionadas com a higienização do equipamento em contacto com o produto e com a verificação dos procedimentos de filtragem limpa e estéril. O desenho das superfícies, o controlo da filtragem e a técnica asséptica foram abordados como questões interligadas – e não como exercícios de documentação separados.
Depois disso, há a carta de orientação da Sunlight Drug Industries, divulgada a 18 de junho de 2024. Os investigadores da FDA observaram aproximadamente 450 mL de líquido em repouso no interior de equipamentos de produção não específicos para esse fim; a avaliação subsequente por LC/MS revelou inúmeros picos desconhecidos. É exatamente este tipo de descoberta que as equipas de compras devem ter em conta quando alguém argumenta que a facilidade de escoamento e a geometria interior fácil de limpar são “características adicionais”.”
Uma carta de advertência de 2023 dirigida à Cooperstown Cheese Business é ainda mais direta em termos de apresentação. A FDA relatou a existência de superfícies de pavimento irregulares, desiguais e ásperas, e as amostras ambientais recolhidas em dois locais afetados deram positivo para Listeria monocytogenes. As superfícies não eram imóveis, mas o conceito de higiene aplica-se facilmente: as cavidades mantêm a humidade e a sujidade, e aos microrganismos não lhes importa se a falha se manifesta num pavimento, numa soldadura, no corpo de uma válvula ou num prato de um imóvel.
A lição é desagradável. Os defeitos na superfície tornam-se riscos do processo muito antes de se revelarem falhas evidentes.
Por que razão o eletropolimento não é uma alternativa a um bom processo de fabrico
O eletropolimento elimina uma camada microscópica controlada do aço inoxidável através de um processo eletroquímico. Quando realizado de forma adequada, pode minimizar imperfeições minúsculas, eliminar o ferro livre, melhorar a passivação, eliminar a coloração causada pelo calor e aumentar a resistência à corrosão.
A norma ASTM B912 aborda especificamente a passivação de aços inoxidáveis através do eletropolimento e refere que a eliminação do ferro residual e o alisamento da superfície podem melhorar a resistência à ferrugem.
No entanto, o eletropolimento não resolve tudo.
Certamente não irá corrigir de forma fiável:
Ranhuras de retificação profundas
Recorte de soldadura
Ausência de fusão
Fendas por trás dos acessórios
Soldaduras orbitais ou manuais mal combinadas
Mudanças bruscas no contacto com o produto
Geometria incorreta do tubo de escoamento
Distorção em torno das placas do cartucho
Contaminação de fabrico instalada, oculta sob uma prega
Uma soldadura negativa que tenha sido, de facto, submetida a um processo de eletropolimento continua a ser uma soldadura negativa. Pode apenas parecer mais limpa nas fotografias.
E a aparência pode induzir em erro. Um “acabamento espelhado”, obtido por polimento mecânico, pode refletir a luz de forma magnífica, mantendo, no entanto, ranhuras direcionais, resíduos do polimento ou rugosidade não uniforme. Por outro lado, uma superfície devidamente eletropolida pode apresentar um aspeto ligeiramente mate ou opaco, oferecendo, no entanto, um comportamento face à deterioração muito superior.
Especifique problemas mensuráveis. Não utilize adjetivos.
Por que razão o aço inoxidável 316L é, normalmente, o ponto de partida certo
Existem muitos imóveis de primeira qualidade, equipados com filtros sanitários, que são especificados em Aço inoxidável AISI 316L, especialmente para sistemas farmacêuticos, biotecnológicos, de água de alta pureza, de lacticínios, de bebidas e de limpeza química.
O “L” indica conteúdo web com baixo teor de carbono, normalmente limitado a 0,031 TP3T — teor de carbono ideal, o que ajuda a reduzir a sensibilização e o risco de deterioração intergranular nas zonas de soldadura afetadas pelo calor.
Em comparação com o aço inoxidável 304, o 316L contém molibdénio, o que aumenta a resistência à corrosão por contacto e por fendas em diversas atmosferas que contêm cloretos. No entanto, isso não torna o 316L imune a problemas. Soluções quentes de cloreto, ácido clorídrico, resíduos químicos estagnados, cloro livre em excesso e ciclos de limpeza mal controlados podem ainda afetá-lo.
A escolha do material e o acabamento da superfície devem ser analisados em conjunto.
Um acabamento de 0,4 µm Ra numa liga inadequada não é boa engenharia. Nem o é um revestimento em 316L com soldaduras irregulares, contaminação por aço ao carbono, passivação não documentada ou elastómeros incompatíveis com NaOH, HNO₅, ácido peracético, vapor de alta pressão ou solventes de processo.
Os locais ocultos onde as caixas de filtros sanitários não passam na avaliação
A superfície simples raramente é o problema.
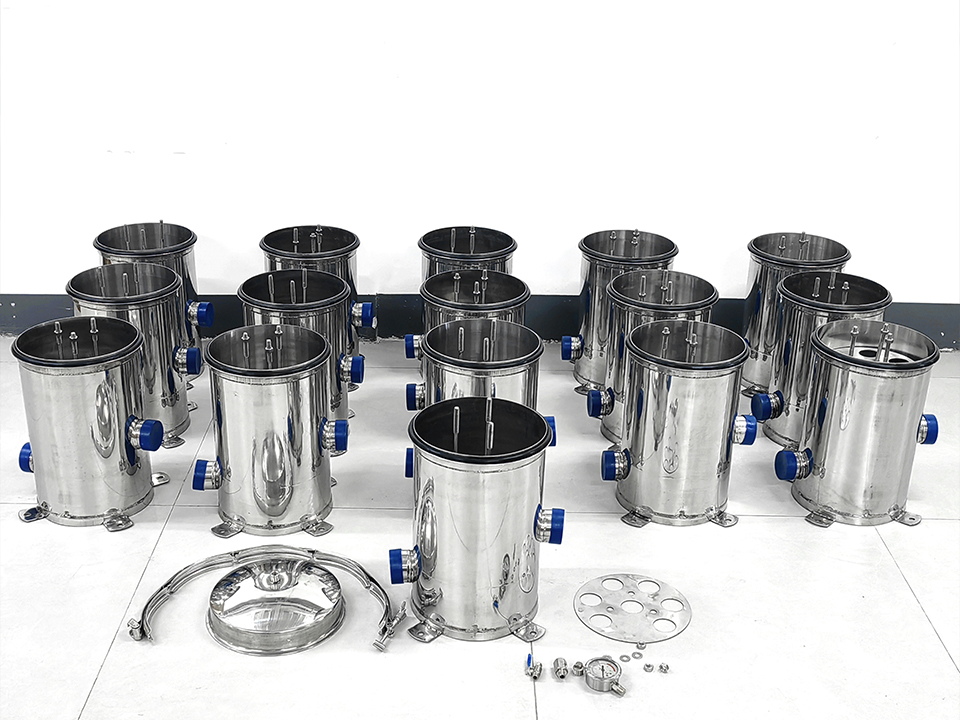
A parede do invólucro oferece espaço para trabalhos de manutenção mecânica e permite o acesso do perfilómetro. Os locais mais difíceis são aqueles em que a geometria muda, as soldaduras convergem, os componentes do cartucho vedam ou os instrumentos entram na zona de pressão.
Certamente incluiria os seguintes locais no mapa do exame:
Soldaduras e áreas afetadas pelo calor
As soldaduras internas devem apresentar uma penetração completa onde necessário, sem fissuras nem manchas inaceitáveis, e devem ser uniformes, sem causar preocupações nem reduzir a espessura da parede.
Uma análise da camada de 0,32 µm tem pouco significado se as soldaduras adjacentes tiverem 0,9 µm ou apresentarem recorte.
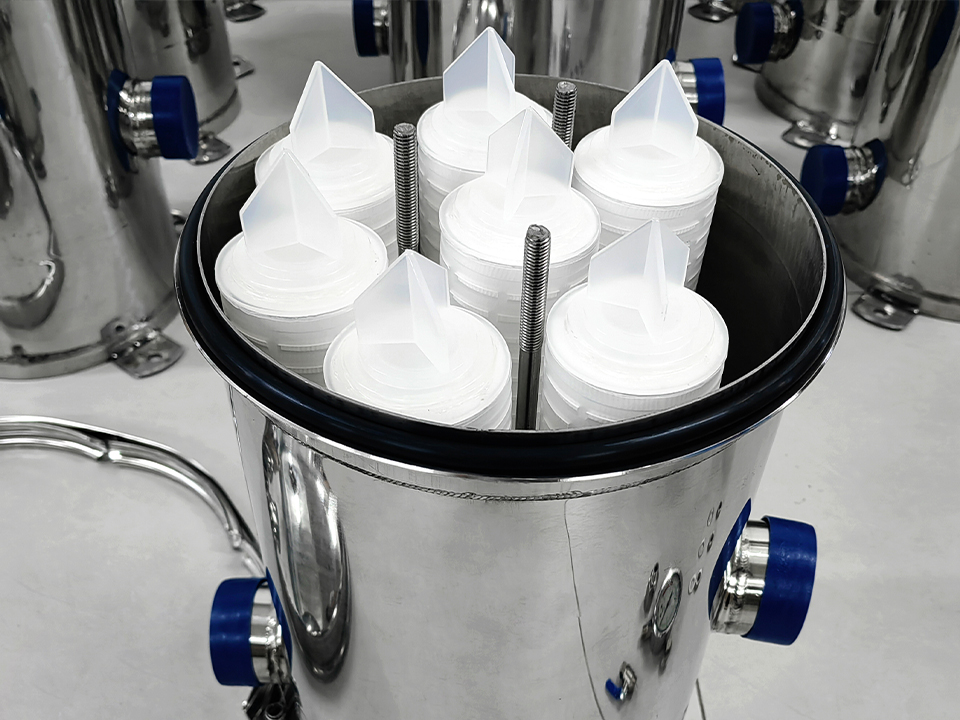
Assentos de cartuchos e placas tubulares
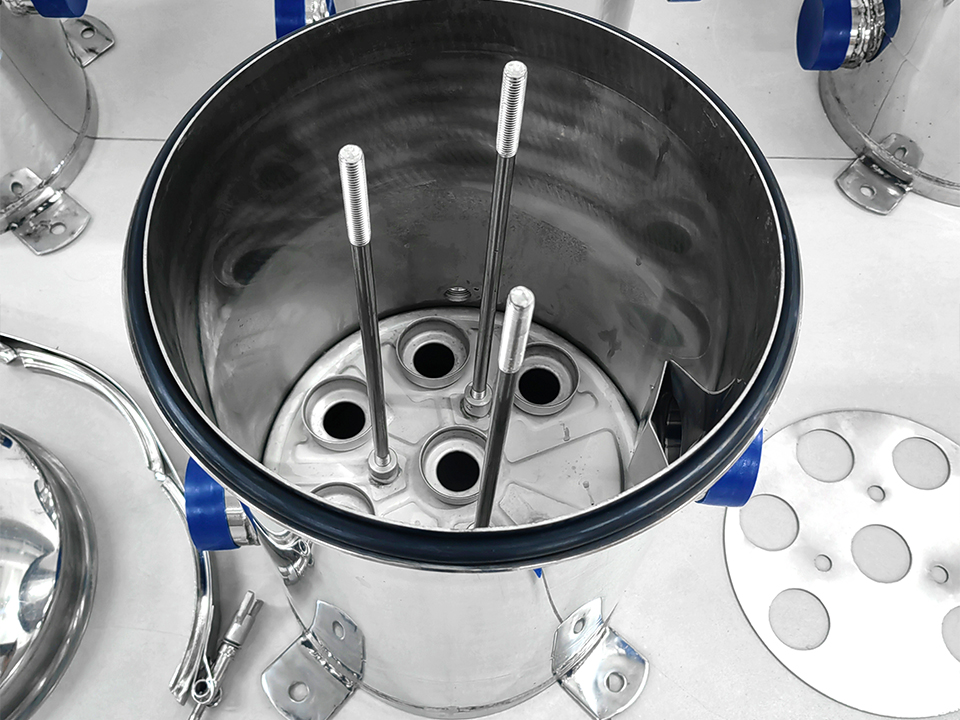
As saídas dos cartuchos, os anéis adaptadores, os orifícios da placa tubular, as articulações das tirantes e as superfícies de vedação podem reter resíduos ou produtos de limpeza. Estas áreas determinam, além disso, se as disposições dos cartuchos DOE, 222, 226, com aletas, planas ou outras vedam adequadamente.
Para o controlo de sedimentos a montante, as dimensões do cartucho e a configuração das extremidades têm de corresponder ao layout do invólucro. Um sistema que utilize Cartuchos de filtro de PP de 10, 20, 30 ou 40 polegadas deve ter-se em conta a tolerância do tamanho do cartucho, a geometria do adaptador, o material da junta e as limitações de pressão diferencial, em vez de se basear apenas no comprimento reduzido.
Tubos de escoamento e ligações de ventilação
Uma caixa pode ter uma cavidade polida e, mesmo assim, reter líquido por baixo da tomada elétrica ou no interior de um ramal de ventilação mal orientado. A capacidade de drenagem deve ser verificada na posição de funcionamento, após uma representação CAD isolada.
Não há grupos ativados.
Portas para ferramentas
As ligações, os pontos de amostragem, as derivações dos transmissores de pressão e os poços termométricos são sempre candidatos a zonas mortas. As roscas não devem ficar expostas ao produto em aplicações higiénicas, a menos que o modelo e as condições típicas do processo o permitam especificamente.
Interfaces de fecho e juntas
As ligações do tipo Tri-clamp, V-band, parafuso oscilante e de estilo «code» apresentam, cada uma, diferentes fatores a ter em conta no que diz respeito à limpeza, à pressão e à segurança do operador. A invasão da junta, o recuo, a sobrecompressão e as irregularidades da superfície podem criar zonas de retenção estreitas que nenhum certificado Ra irá revelar.
A área de superfície final e a escolha do cartucho devem ser consideradas como um único sistema
O revestimento da superfície determina a facilidade de limpeza do imóvel. O cartucho controla a retenção de partículas, a resistência hidráulica, a compatibilidade química e, em algumas aplicações, a retenção microbiana.
A complexidade dessas funções dá origem a especificações inadequadas.
A Uma caixa eletropolida com Ra de 0,4 µm não torna um pequeno cartucho com resíduos de 10 µm limpo e estéril. Além disso, a colocação de uma camada de membrana esterilizada com classificação absoluta no interior de um espaço hostil e sem drenagem não resulta num sistema de filtragem esterilizado defensável.
Para o pré-tratamento por osmose inversa (RO) e tarefas gerais relacionadas com a água, um Cartucho de PP de 40 polegadas e disposição do equipamento para a pré-filtração por osmose inversa pode ser adequado para a gestão de áreas com detritos antes da aplicação das camadas de membrana. No entanto, um pré-filtro de osmose inversa (RO) não deve ser imediatamente considerado equipamento sanitário farmacêutico, a menos que os seus materiais, soldaduras, acabamento, juntas, capacidade de drenagem, resistência à tensão, técnica de limpeza e documentação comprovem essa afirmação.
Essa mesma distinção aplica-se a um filtro de água para imóveis com um cartucho de sedimentos em PP. A visibilidade pode ajudar os operadores a detetar manchas ou sujidade visível; no entanto, os equipamentos residenciais ou comerciais transparentes apresentam, em geral, uma categoria de risco diferente da dos equipamentos higiénicos em aço inoxidável 316L concebidos para CIP, SIP, ciclos de pressão e produção certificada.
Para a terapia com água com elevado teor de sólidos, um cartucho para detritos de polipropileno de grande diâmetro pode reduzir a frequência de substituição graças a uma maior capacidade de retenção de sujidade. Esse benefício afeta a rentabilidade do negócio da purificação; não altera os requisitos relativos à superfície de contacto com o produto da caixa circundante.
E quando se estão a analisar inúmeras características de retenção, Cartuchos de PP fabricados por sopro a quente, com poros de 1 a 100 µm permitem a eliminação organizada de sedimentos; no entanto, os valores em mícrons não devem ser confundidos com índices confirmados de retenção absoluta ou microbiana.
Como criar um projeto de acabamento da superfície de uma ra que seja defensável
Os requisitos de aquisição profissionais devem assemelhar-se mais a um guia de avaliação do que a uma exigência de publicidade e marketing.
Eis a estrutura mínima que recomendo:
Todas as superfícies metálicas em contacto com o produto devem ser de aço inoxidável AISI 316L e apresentarem uma rugosidade superficial Ra ≤ 0,5 µm, salvo indicação em contrário. As superfícies interiores devem ser polidas mecanicamente, sendo aplicado um polimento eletroquímico após a construção e a conclusão das soldaduras, quando especificado. A rugosidade da superfície será validada após a última etapa de acabamento, utilizando ferramentas calibradas e um critério de medição acordado.
Em seguida, especifique os detalhes:
Borda de contacto com o produto: É composto por corpo, cabeça, placa do cartucho, adaptadores, tubos de drenagem, orifícios de ventilação, aberturas, fechos, soldaduras e quaisquer elementos de fixação em contacto com o fluido.
Ra ideal: Utilizar “ótimo”, e não “objetivo normal”. Não deve ser permitido que um prestador de serviços calcule a média entre análises certificadas e análises não conformes.
Processo de superfície: Indique o acabamento mecânico, o eletropolimento, a passivação, o decapagem ou a sequência necessária.
Problema de soldadura: Especifique os limites de infiltração, mistura e coloração, a técnica de avaliação e se as soldaduras devem cumprir exatamente o mesmo valor de Ra que o material de base.
Dimensões padrão: Consulte a versão necessária da norma ASME B46.1, da norma ISO 21920 ou a norma equivalente aprovada para o projeto. A norma ISO 21920 distingue, nas suas diferentes partes, o indicador de textura superficial, os termos, os critérios e os requisitos, reforçando a razão pela qual um valor Ra isolado constitui uma orientação de avaliação insuficiente.
Plano de testes: Indique o número de leituras necessárias e onde devem ser efetuadas.
Regulamento de aceitação: Esclareça se uma leitura acima do limite implica a rejeição, a repetição do processo a nível regional ou um exame mais aprofundado.
Documentos: Exigir leituras rastreáveis, reconhecimento da ferramenta, estado da calibração, mapa da área, operador, data e estado do tratamento final.
Que documentos devem acompanhar um invólucro de filtro eletropolido?
Um plano imobiliário rigoroso em matéria de filtragem sanitária deve consistir em mais do que uma simples certificação de uma linha.
Pedido de:
Registos de ensaios de materiais para peças em contacto com o produto
Rastreabilidade do produto 316L ou documentos com o número de lote
Esquema geral e ilustrações do contacto com o produto
Mapa de soldaduras
Certificações de soldadores e de procedimentos de soldadura, quando aplicável
Gravações com boroscópio para soldaduras de difícil acesso
Relatório de avaliação da rugosidade da superfície
Documento de reconhecimento e calibração do perfilómetro
Certificação de eletropolimento
Certificação de passivação
Relatório do ensaio de pressão
Certificações de elastómeros e rastreabilidade dos lotes
Capacidade de drenagem ou resistência à retenção, quando necessário
Recomendações relativas à limpeza e manutenção
Certificações adequadas segundo as normas ASME BPE, 3-A, PED, CE ou códigos de pressão
Os certificados também não são mágicos. Verifique se as áreas identificadas correspondem efetivamente à caixa com número de série em que foram realizados os ensaios após as últimas etapas de polimento, soldadura, reparação, passivação e eletropolimento.
Ou então, a documentação poderá referir-se a uma superfície que já não existe.
Perguntas mais frequentes
Que revestimento de superfície Ra é necessário para os invólucros de filtros higiénicos?
Uma das opções padrão mais justificáveis para um invólucro de filtro higiénico é um revestimento interior em contacto com o produto com Ra ≤ 0,8 µm para aplicações higiénicas gerais em alimentos ou bebidas, sendo este valor reduzido para ≤ 0,5 µm ou ≤ 0,4 µm quando o procedimento, a avaliação da limpeza, controlo da carga biológica ou as especificações do cliente exigirem uma superfície de maior pureza.
O limite correto depende dos requisitos de regulamentação, da sujidade do produto, da temperatura, dos produtos químicos de limpeza, do risco microbiano e do facto de o sistema ter de realizar CIP ou SIP. Não aceite o termo “polido sanitariamente” sem um valor máximo matemático e uma técnica de avaliação.
Será que um corpo de filtro eletropolido é sempre melhor do que um corpo polido mecanicamente?
Um corpo de filtro eletropolido oferece normalmente uma melhor passivação, uma estrutura com altura microscópica reduzida, menor contaminação por ferro livre e um comportamento mais eficaz contra a ferrugem; no entanto, não é automaticamente muito mais higiénico se as soldaduras, os tubos de drenagem, as aberturas, as interfaces das juntas ou os assentos dos cartuchos apresentarem problemas que o processo eletroquímico não consiga eliminar.
O eletropolimento deve ser realizado de acordo com procedimentos de fabrico qualificados e trabalhos de preparação mecânica controlados. Defina o valor final de Ra, a sequência do tratamento, as normas de aprovação e a documentação necessária, em vez de se basear apenas na menção “eletropolido”.”
É necessário utilizar aço inoxidável 316L numa instalação de filtragem higiénica?
O aço inoxidável 316L é o material padrão para caixas de filtro higiénicas de alta pureza, uma vez que o seu baixo teor de carbono permite a construção por soldadura e que o seu teor de molibdénio proporciona uma melhor resistência a diversas condições de corrosão de contacto e em fendas do que o 304, embora a especificação do procedimento aplicável possa permitir outras ligas.
A escolha do produto deve ter em conta os cloretos, o nível de temperatura, os agentes de limpeza, a pressão, a compatibilidade do produto e a vida útil prevista. O Hastelloy, o aço inoxidável duplo ou outras ligas podem ser indicados nos casos em que o 316L se revele quimicamente insuficiente.
Como é que se deve medir exatamente o Ra num corpo de filtro sanitário?
O valor de Ra deve ser determinado após a conclusão da construção e do tratamento da superfície, utilizando um perfilómetro calibrado, de acordo com um requisito de textura da superfície previamente acordado, comprimento de amostragem, valor-limite, instruções de medição, regra de aceitação e estratégia de localização que abranja superfícies repetitivas, bem como locais difíceis, tais como soldaduras, assentos de cartuchos, drenos, orifícios e transições.
Uma única medição efetuada no local mais conveniente da casca constitui uma prova insuficiente. Os compradores devem solicitar várias medições rastreáveis e especificar se a especificação se aplica a todas as áreas avaliadas ou a uma estratégia de degustação analítica.
É possível instalar cartuchos de polipropileno num corpo de filtro sanitário em aço inoxidável?
Os cartuchos de polipropileno podem ser instalados num conjunto de filtragem sanitário em aço inoxidável quando as suas dimensões, configuração das tampas, material de vedação, classificação de resistência à temperatura, capacidade de pressão diferencial, compatibilidade química, perfil de substâncias extraíveis, requisitos microbianos e grau de filtração pretendido correspondem tanto ao modelo do conjunto como ao processo validado.
O valor Ra da caixa não certifica o cartucho. Para aplicações controladas, verifique a rastreabilidade do lote do cartucho, a documentação relativa ao contacto com alimentos ou ao setor farmacêutico, os requisitos de testes de integridade e se a classificação em mícrons é nominal ou real.
Especifique a superfície que realmente precisa
O melhor preço final para filtros sanitários nem sempre é o valor mais baixo que um fornecedor pode indicar numa cotação.
No caso de muitos sistemas de alimentos e bebidas, Ra ≤ 0,8 µm é uma norma justificável. Para soluções farmacêuticas e biotecnológicas de elevada pureza, Ra ≤ 0,5 µm ou ≤ 0,4 µm, normalmente com acabamento por eletropolimento, apresenta especificações mais avançadas.
Mas o revestimento da superfície é apenas um dos fatores de controlo.
A qualidade dos materiais, a qualidade das soldaduras, a capacidade de drenagem, a estanqueidade dos cartuchos, a disposição das juntas, a resistência à corrosão, os produtos químicos de limpeza, a abordagem dimensional e a documentação necessária devem contribuir para o mesmo objetivo sanitário.
Ao solicitar um orçamento para um corpo de filtro, indique o fluido de processo, a temperatura de funcionamento, os produtos químicos de limpeza, a carga, o formato do cartucho, a classificação de microns pretendida e a norma de higiene exigida. Um conjunto de requisitos praticamente completo permitirá obter um corpo de filtro mais fiável – e tornará muito mais fácil rejeitar alegações vagas do tipo “higiénico com acabamento espelhado”.