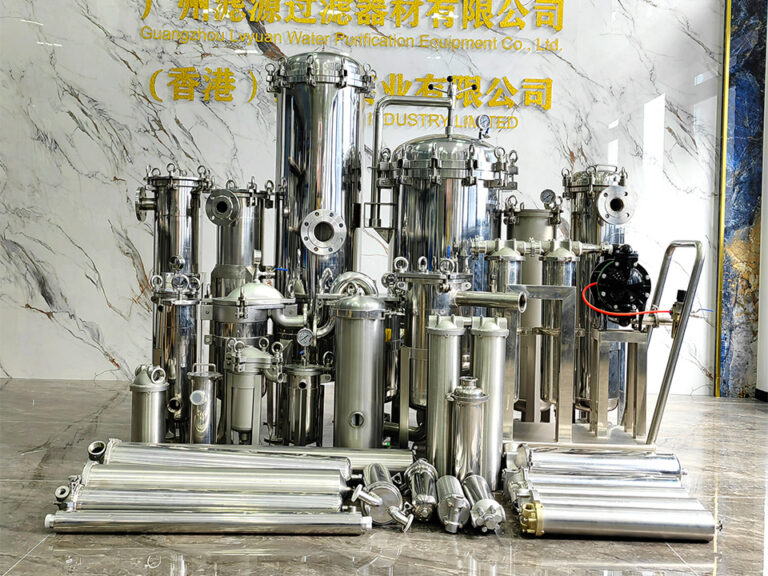
Guangzhou Lvyuan Water Purification Equipment Co., Ltd. é um fabricante de filtros industriais fundado em 2009 que projeta e fabrica carcaças de filtro de aço inoxidável, tanques de água estéril de aço inoxidável, elementos de filtro, sacos de filtro, materiais de ultra-polímero e produtos de filtro sinterizado. Os compradores escolhem a Lvyuan devido ao apoio OEM/ODM, ao controlo de qualidade ISO9001 e às certificações de vários países.
Guangzhou Lvyuan Water Purification Equipment Co., Ltd.
Perguntas para a auditoria de fábrica destinadas a fabricantes de caixas de filtros
Estes confirmam muito menos do que muitos compradores supõem, uma vez que o documento da norma ISO 9001 afixado na receção não nos diz praticamente nada sobre se os trabalhadores da produção controlam os números de aquecimento do aço inoxidável, os critérios de soldadura, as revisões dos desenhos, os registos dos ensaios de pressão, a fixação dos produtos, os componentes rejeitados ou as alternativas não aprovadas quando uma encomenda fica atrasada em relação ao prazo previsto.
Um grave lista de verificação para auditorias de fábrica É necessário avaliar se o fabricante consegue produzir de forma consistente exatamente a mesma área útil de filtro aprovada — e não se a equipa de vendas consegue organizar uma sala de reuniões bem arrumada, apresentar alguns exemplos bem elaborados e responder a perguntas ensaiadas.
Adoto uma posição hesitante: os documentos são pedidos de indemnização até serem associados a produtos físicos, nomeadamente trabalhadores, equipamento ajustado, documentos datados e lotes de fabrico rastreáveis.
Por que razão a certificação ISO 9001 é apenas o ponto de partida
A certificação ISO 9001 pode comprovar a existência de um sistema de gestão da qualidade. No entanto, não garante, de imediato, que a fábrica, a linha de produção, o subcontratado ou o invólucro do filtro específicos da sua encomenda sejam devidamente controlados.
A Cláusula 8.4 da norma ISO 9001 aborda os processos, produtos e soluções prestados externamente. As autoridades responsáveis pela auditoria ISO afirmam que os fabricantes devem validar os serviços e produtos fornecidos por terceiros de acordo com os respetivos riscos e requisitos. Em linguagem simples, a subcontratação de serviços de corte a laser, soldadura, polimento, ensaio ou passivação não isenta a fábrica da responsabilidade pelo resultado. Perguntas iniciais:
Qual é a denominação social que consta no certificado?
O endereço indicado no certificado corresponde às instalações de fabrico que estão a ser investigadas?
O âmbito da acreditação abrange especificamente caixas de filtro, dispositivos de pressão, produtos de filtragem, usinagem, soldadura ou fabricação em aço inoxidável?
Que procedimentos de fabrico não estão abrangidos pelo sistema de qualidade certificado?
Qual foi o organismo de certificação responsável pela certificação?
Quando foi a última auditoria de vigilância?
Quais foram as não-conformidades, graves ou menores, que se registaram um aumento?
O fornecedor pode apresentar provas de que essas constatações foram resolvidas?
Há algum tipo de artigo que seja produzido noutro local?
Que operações são subcontratadas?
Em seguida, confirme as respostas no pavimento.
O papel pode mentir.
Uma certificação emitida por uma empresa-mãe, uma empresa comercial, uma fábrica associada ou uma unidade de produção não relacionada pode parecer fiável, mas não oferece qualquer controlo efetivo sobre o imóvel que está a adquirir, especialmente quando a produção é discretamente transferida para um subcontratante de apoio durante períodos de maior volume de trabalho.
A vossa próxima avaliação iria certamente detetar isso?
Ficheiros a solicitar antes de visitar as instalações de fabrico. Navegue por
Não chegue sem se ter informado previamente. Envie a lista de auditoria ao prestador pelo menos cinco dias úteis antes da visita e solicite um conjunto de documentos controlados.
No mínimo, exija:
Registo da empresa e morada das instalações de produção
Certificado ISO 9001 atual
Organograma da empresa com linhas hierárquicas de controlo de qualidade
Lista de fornecedores aprovados
Manual da qualidade e procedimento de controlo de documentos
Três registos de produção ou fichas de trabalho recentes
Três certificações de materiais
3 relatórios de ensaio de pressão
Lista principal de padrões de calibração
Especificações dos procedimentos de soldadura
Registos de qualificações dos soldadores
Relatórios de não conformidade atuais
Documentos relativos a ações corretivas e preventivas
Registo de problemas dos consumidores
Procedimento de auditoria interna
Atas da avaliação da gestão
Calendário de manutenção preventiva
Teste de atração autorizado
Plano de inspeção e análise de experiência
Especificações da embalagem
Recorde de capacidade de produção
Não aceite um registo «melhor» selecionado com meses de antecedência. Solicite registos de três encomendas diferentes e, em seguida, selecione mais um número de série concluído da linha de produção e peça à equipa de controlo de qualidade que obtenha o seu histórico completo, sem qualquer aviso prévio.
Esse teste de recordação espontânea diz-nos mais do que uma discussão de duas horas.
Questões de auditoria às instalações de fabrico relativas à administração e à garantia da qualidade
É fácil afirmar que a direção está empenhada. Já a autoridade hierárquica é mais difícil de fingir.
O responsável pela qualidade deve ter autoridade para interromper a produção, colocar material em quarentena, rejeitar imóveis acabados e adiar a entrega sem ter de pedir autorização ao departamento de vendas.
Pergunte:
Quem pode interromper a produção quando é detetado um problema?
O relatório de alta qualidade é apresentado aos departamentos de operações, vendas ou à direção?
Quantos avaliadores de qualidade trabalham em cada alteração?
Quem autoriza o envio dos imóveis filtrados que já estão prontos?
O pessoal de vendas pode ignorar uma recusa por motivos de qualidade?
De que forma é que os requisitos dos clientes são transformados em diretrizes de produção?
Quem é que analisa os requisitos tecnológicos antes de aprovar uma encomenda?
De que forma exata são documentadas as solicitações verbais dos clientes?
Como é que os desenhos revistos são distribuídos, exatamente?
Como é que, exatamente, as ilustrações obsoletas são eliminadas das estações de trabalho?
Que indicadores de qualidade de excelência são avaliados mensalmente?
Quais foram os três problemas mais recorrentes ao longo do último ano?
Qual foi a taxa de aproveitamento na primeira passagem dos imóveis de filtragem no último trimestre?
O número de reclamações dos clientes dizia respeito a fugas, medições erradas, roscas danificadas ou defeitos superficiais?
Que atividade de reparação gerou uma redução quantificável na recorrência de problemas?
A resposta errada não é sempre “não reconhecemos”.”
Muitas vezes, a resposta que mais revela é “não temos problemas”.”
Todas as fábricas em funcionamento produzem não-conformidades. Um fabricante que afirme não ter absolutamente nenhum desperdício, absolutamente nenhum retrabalho, nenhuma reclamação e absolutamente nenhuma ação corretiva pode simplesmente ter um sistema de comunicação concebido para manter os problemas ocultos.
Questões relativas à rastreabilidade das matérias-primas e do aço inoxidável
A rastreabilidade dos imóveis deve estabelecer uma ligação entre o número de série final e a matéria-prima, a ordem de compra, o distribuidor, a certificação do produto, o percurso de fabrico, os resultados das avaliações, os ensaios de resistência e o documento de entrega.
O trabalho do NIST de 2024 sobre a rastreabilidade na indústria transformadora colocou ênfase na preservação de registos de auditoria detalhados que mostrem o acesso, as alterações e as interações com os registos de rastreabilidade. O NIST recomenda igualmente identificar a origem dos materiais e componentes essenciais, incluindo os riscos geográficos e de concentração dos distribuidores. Autor:
Os corpos das caixas são fabricados em aço inoxidável 304, 304L, 316 ou 316L?
De que forma é que o nível especificado passa da fase de atração do consumidor para a fase de aquisição?
Todas as chapas, tubos, peças fundidas, braçadeiras, flanges e instalações recebidas possuem uma certificação de produto?
Os números de referência são, literalmente, marcados antes de o material entrar na fase de fabrico?
Como é mantida a rastreabilidade após o corte das chapas ou dos tubos?
O material restante pode ser devolvido ao stock sem que se perca o reconhecimento?
A identificação positiva do material é realizada através da fluorescência de raios X ou de outra técnica comprovada?
Que elementos são submetidos aos ensaios PMI 100%?
De que forma é que as ferramentas de aço ao carbono se distinguem da produção de aço inoxidável?
Como é que os produtos desconhecidos são colocados em quarentena?
O fornecedor consegue associar um imóvel concluído ao seu número de referência inicial no prazo de dez minutos?
É possível rastrear os selos por material, fornecedor, lote e data de validade?
Os medidores de tensão, os dispositivos de fixação, as válvulas de corte, as válvulas de ventilação e os acessórios de drenagem adquiridos são inspecionados no momento da receção?
Como é validado um certificado de avaliação de um fornecedor?
Essa última preocupação é importante.
Numa carta de orientação de junho de 2024, a Administração de Alimentos e Medicamentos dos EUA (FDA) concluiu que a Landy International se baseia em certificados de fornecedores sem comprovar de forma suficiente a fiabilidade das avaliações dos distribuidores. Embora esse caso envolvesse produtos farmacêuticos em vez de filtros imobiliários, a lição em matéria de aquisições é aplicável: um registo de fornecedor não constitui prova independente apenas pelo facto de incluir um logótipo e uma assinatura. Ao efetuar encomendas, compare os certificados com os resultados do PMI. Verifique os formatos dos documentos. Contacte a fábrica emissora, quando necessário.
Podes contar comigo, depois desse teste.
Questões sobre o layout e o controlo do desenho
Um filtro imobiliário pode estar perfeitamente soldado e, mesmo assim, estar incorreto.
O posicionamento incorreto do bico, o comprimento do cartucho, o tipo de fecho, a posição da válvula de purga, a geometria do dreno, a ranhura da junta, a medida da barra de ligação ou a placa de fixação interior podem tornar o dispositivo inútil, mesmo que o recipiente passe num teste de resistência.
Pergunte:
Quem tem o último desenho aprovado?
É atribuído a cada habitação um número de referência e uma modificação?
A produção baseia-se na mesma modificação aceite pelo cliente?
São indicados os níveis ótimos de tensão e temperatura de funcionamento?
O esforço de deformação e o esforço de ensaio são identificados de forma independente?
As orientações da entrada, da saída, da válvula de ventilação, do tubo de drenagem e da porta de medição estão dimensionadas?
As ligações de processo são definidas pela dimensão, pela norma, pelos requisitos das flanges, pelo tipo de rosca ou pelas especificações das braçadeiras sanitárias?
A quantidade de cartuchos necessária é indicada?
O tamanho do cartucho e a configuração das extremidades já foram definidos?
Os materiais das juntas estão especificados?
O acabamento da superfície interior é indicado numericamente?
Estão especificados os requisitos de aceitação das soldaduras?
É necessário proceder à passivação ou ao eletropolimento?
As tolerâncias dimensionais estão indicadas?
Os dados da placa de identificação estão autorizados?
As alterações ao layout são avaliadas antes do fabrico?
O prestador de serviços obtém autorização prévia antes de substituir materiais ou peças?
Não há substituições silenciosas.
Uma mudança de 316L para 304, de FKM para EPDM, de um elemento maquinado para uma peça fundida ou de um distribuidor de braçadeiras para outro pode parecer insignificante para o departamento de compras. No entanto, sob tensão, temperatura, exposição a solventes, ciclos de higienização ou aberturas repetidas, tal mudança pode não ser, de forma alguma, insignificante.
Questões de auditoria relativas à soldadura, à maquinagem e ao acabamento de superfícies
Dirija-se ao local de soldadura. Fique lá.
Um auditor que nunca, mas nunca sai da sala de reuniões não está a realizar uma auditoria a uma unidade de produção; essa pessoa está a avaliar uma apresentação de vendas.
Pergunte ao responsável pela soldadura:
Que procedimentos de soldadura são utilizados – GTAW/TIG, GMAW/MIG, soldadura orbital ou outro método?
Existem requisitos de procedimentos de soldadura aceites para cada tipo de junta?
Existem registos de certificação dos procedimentos disponíveis?
Os soldadores estão qualificados para o material, a variedade de espessuras, a localização e o procedimento utilizado?
As credenciais dos soldadores estão em vigor?
Cada soldadura é imputável à pessoa que a realizou?
A gestão do gás de proteção e do gás de suporte está a ser assegurada?
Como se evita a contaminação por oxigénio durante a soldadura de aço inoxidável?
Os medidores de caudal são calibrados ou verificados?
As soldaduras de fixação estão incluídas no processo qualificado?
Como é que as fixações soldadas são certificadas e marcadas?
As áreas reparadas são novamente inspecionadas?
A inspeção por penetração de corante é realizada nos casos em que tal está especificado?
A avaliação radiográfica ou por ultrassom está prontamente disponível quando necessária?
As soldaduras internas estão disponíveis para exame estético?
Os boroscópios são utilizados em locais que não podem ser vistos diretamente?
Como é que se avaliam, exatamente, a descoloração da soldadura, o recorte, a porosidade, a fusão incompleta e os orifícios pontiagudos?
Depois disso, analise a usinagem e o acabamento:
As máscaras de proteção estão protegidas desde o início?
As ranhuras dos anéis O-ring são medidas com calibres adequados?
O contacto com as cordas determina se se deve prosseguir ou não?
As superfícies maquinadas estão isentas de rebarbas?
A rugosidade da superfície é medida em vez de ser avaliada a olho nu?
O perfilómetro está calibrado?
Quando um contrato exige que Ra ≤ 0,8 µm, o fornecedor pode fornecer leituras específicas para cada local?
O polimento é feito antes ou depois da última soldadura?
Os dispositivos abrasivos são específicos para o aço inoxidável?
Os produtos químicos de passivação, o foco, os níveis de temperatura e os tempos de exposição direta são gravados em vídeo?
Os imóveis são lavados com água de qualidade controlada após a terapia química?
Como é que a substância clareadora residual é detetada e removida?
A beleza não é quantificável.
Um acabamento espelhado pode ter um bom aspeto nas fotografias e, mesmo assim, apresentar riscos direcionais profundos, sujidade incrustada, zonas de soldadura irregulares, resíduos desagradáveis retidos ou alterações irregulares no interior.
Questões sobre ensaios de pressão e de estanquidade
Os filtros imobiliários que operam sob pressão devem ser auditados como instrumentos concebidos para conter pressão, e não como cilindros ornamentais de aço inoxidável.
O Código de Caldeiras e Recipientes sob Pressão da ASME constitui uma importante referência técnica para a construção e montagem de recipientes sob pressão, e as orientações da ASME reconhecem os ensaios hidrostáticos como o tipo recomendado de teste de pressão em trabalhos relevantes com recipientes. O código contratual, a pressão de ensaio, o tempo de manutenção da pressão, o método de avaliação e os critérios de aprovação têm ainda de ser especificados para cada projeto imobiliário em particular. Devem ser submetidos a ensaio de pressão todos os imóveis ou apenas uma amostra de cada lote?
O ensaio é hidrostático, pneumático ou ambos?
O que determina a tensão de ensaio necessária?
O stress dos exames está relacionado com a ilustração apresentada?
Durante quanto tempo se mantém a pressão máxima?
O que se entende por fracasso?
É possível obter soldaduras com bom aspeto estético ao longo de todo o ensaio?
A perda de pressão é registada?
As fugas nos vedantes de fecho distinguem-se das fugas estruturais?
O stress é um fator determinante?
A gama de medição escolhida é adequada para a tensão de ensaio?
É utilizado um segundo medidor para verificação cruzada?
Existem barreiras de segurança instaladas à volta da área de testes?
Os cobaias acionados pneumaticamente constituem um controlo de risco adicional?
A ferramenta de avaliação está em boas condições e é compatível com o imóvel?
O imóvel foi completamente esvaziado e secou depois disso?
A qualidade da água de ensaio é controlada no que diz respeito aos alojamentos sanitários?
Todos os registos de inspeção estão associados ao número de série do imóvel?
O registo identifica o operador, o dia, o ID da balança, a carga de ensaio, o tempo de espera e o resultado?
O distribuidor pode gerar o registo bruto do teste em vez de uma certificação recriada?
Ver um teste completo.
Não aceite um pico de pressão de cinco segundos apresentado como um “teste hidráulico”. Recuse uma balança cujo autocolante de calibração esteja caducado. E não aceite uma certificação de lote quando os seus requisitos exijam uma verificação específica.
Ajuste do cartucho, ligações nas extremidades e compatibilidade das vedações
O imobiliário e o cartucho têm de ser analisados como um sistema.
Um recipiente fabricado corretamente pode, mesmo assim, permitir a passagem de contaminantes quando os assentos do cartucho estão desalinhados, a compressão da mola é irregular, as dimensões do adaptador sofrem desvios ou for instalado um O-ring incorreto.
Por exemplo, um empreendimento imobiliário previsto para Cartuchos de alto caudal de 20 e 30 polegadas utilizados em instalações de osmose inversa deve ser analisado em relação ao tamanho real do cartucho, ao sistema de fixação, às instruções de fluxo, à geometria de assistência e aos requisitos de pressão diferencial – e não com base num desenho genérico do cartucho.
Pergunte:
O fornecedor mantém amostras-padrão físicas?
Os cartuchos principais são reconhecidos e protegidos contra o desgaste?
As configurações de 10, 20, 30 e 40 polegadas são inspecionadas individualmente?
Como se distinguem as interfaces DOE, SOE, 222-fin, 222-flat, 226-fin e 226-flat?
As medidas do adaptador são comunicadas aos dispositivos fixos?
A compressão do cartucho é medida?
É possível um condutor instalar o cartucho ao contrário?
As instruções do fluxo estão totalmente assinaladas?
O que impede o desvio interno à volta da placa de vedação?
As molas, os postes de ligação, os copos e as placas de posicionamento são inspecionados?
Os cartuchos com comprimentos mistos são, de facto, bloqueados?
A pressão diferencial é tida em conta no sistema de assistência interna?
Os compostos para juntas foram validados em relação aos requisitos relativos aos fluidos e à temperatura?
Não permita que o fornecedor comprove a adequação com “algo semelhante”.”
Avaliar a configuração definida.
Questões sobre calibração, inspeção e dimensões
Uma medição sem um instrumento calibrado é uma estimativa que recorre a decimais.
Pergunte:
Existe uma lista de padrões de calibração?
Cada ferramenta tem um número de identificação específico?
As condições de calibração e a data de validade são visíveis?
A pressão é ajustada em toda a gama de funcionamento real?
Estão incluídos paquímetros, micrómetros, calibres de rosca, dispositivos de torque, perfilómetros, termóstatos, medidores de condutividade e instrumentos PMI?
Os requisitos de encaminhamento estão em conformidade com critérios reconhecidos a nível nacional ou internacional?
O que acontece quando se aprende a calibrar as ferramentas?
A empresa avalia os artigos que já foram avaliados utilizando esses dispositivos?
As ferramentas danificadas são retiradas de serviço?
Os condutores conseguem descrever a confirmação antes da utilização?
As técnicas de inspeção estão especificadas nas instruções de trabalho?
Os critérios de aceitação são matemáticos?
A avaliação final é independente do processo de fabrico?
Os registos de avaliação estão devidamente autorizados e datados?
Os resultados das medições podem ser editados após a aprovação?
O sistema mantém um registo de auditoria que indica quem alterou um registo?
Selecione três ferramentas que se encontrem no chão e compare as respetivas etiquetas com a base de dados de calibração.
Em seguida, selecione uma ferramenta da fonte de dados e posicione-a exatamente no local indicado.
Essa análise bidirecional abrange dispositivos fantasmas, medidores em falta, números de propriedade duplicados e programas de calibração mantidos para os auditores, em vez de para a produção.
Não-conformidades, CAPA, reclamações e controlo de correções
É aqui que as fábricas menos eficientes costumam tornar-se pouco claras.
Numa carta de advertência de 2024 dirigida à Cosmetic Solutions, a FDA criticou duramente a fraca qualificação dos fornecedores, a análise insuficiente das alterações introduzidas e a insuficiência de medidas corretivas e preventivas. Mais uma vez, o produto em causa era diferente, mas a falha no sistema de gestão é diretamente relevante: alterações não verificadas e ações corretivas superficiais permitem que os defeitos se repitam sob novos números de lote. Como é identificado um produto não conforme?
Existe alguma área de quarentena fechada ou com controlo de acesso?
Qual é que aceita retrabalho?
O pessoal da produção pode aceitar disposições do tipo “utilizar tal como está”?
As concessões são aprovadas pelo consumidor quando as especificações são afetadas?
As peças de sucata estão fisicamente danificadas ou estão claramente classificadas?
Como é que as soldaduras retocadas são registadas?
A empresa identifica melhorias decorrentes das medidas corretivas?
Como é que se determina a origem?
A investigação vai além do “erro do condutor”?
As atividades de reabilitação são atribuídas a proprietários específicos?
Os prazos são acompanhados?
O desempenho é validado após a aplicação?
Os problemas recorrentes intensificam-se imediatamente?
Os problemas dos clientes estão relacionados com lotes completos de produção?
As devoluções ao abrigo da garantia são inspecionadas fisicamente?
Os relatórios sobre tendências são avaliados pela direção?
O departamento de engenharia analisa as alterações nos componentes dos fornecedores?
É obtida a aprovação do cliente antes de se proceder a alterações relativas ao material, ao estilo, ao procedimento ou aos subcontratados?
O distribuidor pode indicar um caso CAPA encerrado que tenha minimizado de forma mensurável a recorrência?
A minha política rigorosa é simples: “Reformar o condutor” não é uma solução suficiente, a menos que a fábrica confirme por que razão o sistema de formação inicial falhou, por que razão a supervisão não detetou o erro e que medidas de controlo do processo impedem agora que tal se repita.
Caso contrário, trata-se de documentação.
Capacidade, Programação, Segurança e Controlo de Expedições
Os pedidos de indemnização relativos à capacidade devem ser avaliados tendo em conta as máquinas, o pessoal, os turnos, a produção histórica, as encomendas pendentes e os procedimentos em caso de congestionamento.
Pergunte:
Qual é o resultado mensal habitual por tipo de imóvel?
Qual foi a produção efetiva ao longo dos últimos 3 meses?
Qual é o procedimento que constitui o estrangulamento?
A triagem sob pressão está incluída na capacidade estimada?
O polimento e a passivação são realizados internamente?
Qual é, afinal, a percentagem de trabalho subcontratado durante os períodos de pico de procura?
A subcontratação pode ocorrer sem a autorização do cliente?
Qual é o volume de encomendas em carteira?
Como é que as encomendas urgentes são priorizadas, exatamente?
Alguma vez se evitam etapas de avaliação para recuperar o atraso no calendário?
Qual é a taxa de pontualidade nas entregas?
Como é que se reporta o andamento da produção?
Os imóveis concluídos são armazenados em recintos fechados?
As superfícies maquinadas e as ligações higiénicas estão abrangidas?
Os componentes apreendidos e identificados foram pendurados?
São utilizados dessecantes ou sistemas de controlo de ferrugem em fase de vapor, quando necessário?
A embalagem do produto está concebida para ser manuseada com empilhadores, para o transporte marítimo, para empilhamento e para exposição direta à humidade?
São tiradas fotografias antes do encerramento da gaiola?
A lista de verificação da embalagem inclui os números de série?
É possível associar as etiquetas de entrega aos registos de libertação após inspeção?
A segurança também deve ser incluída na auditoria. A OSHA registou 34 696 inspeções federais ao longo de 2024, enquanto o setor privado dos Estados Unidos registou aproximadamente 2,6 milhões de acidentes de trabalho e doenças não fatais em escritórios ao longo de 2023. As fábricas de risco apresentam frequentemente problemas disciplinares muito mais graves relacionados com a manutenção, a limpeza das instalações, a formação e o controlo de processos. Entre estes contam-se folhas soltas, proteções de equipamento em falta, cablagem elétrica exposta, poeira de esmerilagem sem contenção, produtos químicos sem rotulagem, cilindros de gás sem fixação, técnicas de formação inadequadas e áreas de ensaio de pressão sem barreiras de proteção.
Dicas de segurança para viajar.
Tabela de pontuação da lista de verificação para a auditoria às instalações de produção
Atribua uma pontuação a cada local, de 0 a 2:
2: Controlo eficaz comprovado por registos regulares e provas materiais
1: Controlo parcial, lacuna isolada ou necessidade de melhorias
0: Ausência de controlo eficaz, provas contraditórias ou ameaça grave
Área de auditoria
Prova para amostra
Problema com o passe
Aviso automático
Âmbito da norma ISO 9001
Certificado, endereço do site, resultados da auditoria relativos a
Entidade jurídica adequada, instalações de fabrico e volume de produção
O certificado provém de mais uma empresa ou site
Rastreabilidade do produto
MTCs, marcas de calor, resultados do PMI
O número de identificação remete, em última instância, ao lote do produto
O produto cortado perde a sua identidade em termos de número térmico
Controlo de desenho
Ilustrações autorizadas, histórico das alterações
A produção recorre à modificação atual aprovada pelo cliente
Ainda existem desenhos desatualizados nas estações de trabalho
Controlo da soldadura
WPS, PQR, credenciais de soldador, mapa de soldadura
Soldador certificado e com competência comprovada
Não existe procedimento ou a qualificação expirou
Avaliação dimensional
Relatórios, medidores calibrados, dispositivos de fixação
Os resultados registados cumprem as tolerâncias estabelecidas
“Apenas uma avaliação estética” de determinadas características
Revestimento de superfícies
Análises com perfilómetro, registos de polimento
As análises numéricas cumprem as especificações de aquisição
O aspeto espelhado foi aceite sem indicação de dimensões
Testes de resistência
Tratamento, certificações de calibragem, documentos originais
A análise individual serializada cumpre as normas estabelecidas
Certificados de exame reciclados ou recriados
Ajuste do cartucho
Elementos principais, componentes, registo do teste de ajuste
Interface de utilizador, compressão e vedação adequadas
Testes do fornecedor com vários tipos de cartuchos
Controlo de selos
Documentos em lote, etiquetas de produtos, espaço de armazenamento
Lote composto adequado e dedutível
O-rings sem identificação guardados juntos
Não conformidade
Quarentena, NCRs, disposições
Partição gerida e decisões relativas às licenças
Componentes rejeitados misturados com o material de abastecimento adequado
CAPA
Documentos sobre as causas profundas, verificações de desempenho
A ação previne a recorrência e é verificada
Todas as causas são registadas como erro do operador
Controlo de alterações
Autorizações de projeto, avisos aos consumidores
Não é permitida qualquer substituição sem uma avaliação registada
Os materiais ou os subcontratados foram alterados sem problemas
Calibração
Lista principal, certificações, etiquetas de pavimentos
Instrumentos de uso diurno e adequados para medição
Escala de pressão com validade expirada utilizada para homologação
Capacidade
Histórico de produção, carteira de encomendas, utilização do equipamento
Afirmações corroboradas por dados reais de produção
Exemplos de auditorias realizadas numa linha que não está em produção
Embalagem do produto
Orientações para a embalagem, fotografias, registos de envio
A segurança está à altura dos riscos do transporte
Abrir portas ou áreas de superfície de segurança vulneráveis
Um limiar prático de autorização é:
90– 100%: Autorizado, com base no encerramento de pequenos monitoramentos
75– 89%: Autorização condicional com medidas de reabilitação desatualizadas
A seguir, o modelo 75%: Não aceite
Qualquer sinal de alerta automático: Subida, independentemente da classificação total
Não subestime um risco estrutural. Um fornecedor não deve ser aprovado apenas pelo facto de os registos administrativos serem excelentes, se a identificação do produto, a certificação das soldaduras ou os ensaios de pressão forem reprovados.
Perguntas Frequentes
O que é uma lista de verificação para a auditoria de instalações de fabrico de um fabricante de caixas de filtros?
Uma lista de verificação para a auditoria de fábrica de um fabricante de caixas de filtro é um conjunto organizado de pontos de verificação que abrange o âmbito do sistema de qualidade, a rastreabilidade do produto, o controlo de engenharia, a soldadura, a avaliação dimensional, os ensaios de pressão, a limpeza, a calibração, o tratamento de não-conformidades, a capacidade, a embalagem e a documentação de fabrico, utilizada para determinar se o fornecedor é capaz de fabricar de forma consistente produtos em conformidade com as especificações.
A lista deve exigir tanto comprovativos em forma de docudrama como verificação física. Os auditores têm de cruzar os números de série selecionados com os dados relativos aos materiais básicos, ao fabrico, à inspeção, à triagem, ao lançamento e à entrega, em vez de se limitarem a aprovar relatórios pré-elaborados ou amostras expostas separadamente numa sala de exposição.
Quais são as melhores perguntas a fazer numa auditoria de fábrica?
As melhores questões de auditoria de fábrica solicitam ao fabricante que demonstre de que forma um determinado produto imobiliário acabado se relaciona com a sua ilustração autorizada, o número de série do aço inoxidável, o soldador qualificado, os resultados da avaliação, o registo do ensaio de pressão, o lote do selo, o histórico de não conformidades e a autorização de entrega, verificando simultaneamente se é possível interromper a produção e aprovar alterações.
As solicitações que começam com “mostre-me” são normalmente mais esclarecedoras do que as perguntas que começam com “você...”. Substitua “Calibra as avaliações?” por “Programe-me a escala utilizada nesta caixa e o respetivo documento de calibração existente.”
A norma ISO 9001 é suficiente para certificar um fornecedor de caixas de filtro?
A norma ISO 9001, por si só, não é suficiente para aprovar um fornecedor de filtros imobiliários, uma vez que a certificação avalia um sistema de gestão dentro de um âmbito definido, enquanto a aprovação do comprador tem de verificar igualmente a engenharia específica do produto, a identidade do produto, a competência na construção, os ensaios de resistência, a consistência dimensional, a compatibilidade das vedações, o controlo dos subcontratados, a capacidade de fabrico e a execução consistente dos aspetos auditados.
Utilize a norma ISO 9001 como um requisito de acesso, e não como o fator determinante na decisão final de investimento. Verifique se a entidade jurídica, a localização, o âmbito da certificação e as atividades de fabrico correspondem ao fornecedor indicado no contrato.
De que forma devem ser verificados os ensaios de pressão no âmbito de uma auditoria à fábrica?
Os ensaios de pressão devem ser inspecionados através da assistência a um ensaio completo realizado de acordo com um procedimento aceite, verificando o número de identificação do imóvel, a pressão de ensaio definida, o tempo de manutenção, o equipamento de ensaio, o tipo de manómetro, o estado de calibração, os controlos de segurança, as normas de aprovação, a identidade do operador, as leituras brutas, o resultado e a correspondência entre o registo do ensaio e a autorização de entrega.
Uma amostra submetida a pressão apenas por um breve período não é convincente. O auditor deve observar a preparação, a remoção do ar durante o ensaio hidrostático, a estabilização da tensão, a análise, a despressurização, a drenagem da água, a secagem e a conclusão da documentação.
De que forma é que os compradores podem verificar a rastreabilidade do aço inoxidável?
Os compradores podem verificar a rastreabilidade do aço inoxidável selecionando um número de identificação do produto acabado e rastreando-o retroativamente através dos documentos de fabrico até à matéria-prima marcada, números de lote, certificados de fábrica, encomenda, resultados de análises, registos de corte, resultados positivos de identificação do produto, conjuntos de peças e informações do fornecedor, repetindo depois o procedimento na direção oposta, desde o fornecimento da matéria-prima até à entrega final.
O sistema mais rigoroso protege a identidade depois de o produto ser reduzido a pedaços mais pequenos. Reduções não identificadas, etiquetas de qualidade manuscritas sem números de série e armazenamento misto em aço inoxidável devem ser considerados indícios significativos.
Quais são os principais sinais de alerta identificados nas auditorias às fábricas de filtros imobiliários?
Os principais alertas identificados nas auditorias às fábricas de filtros dizem respeito a certificados incompatíveis, aço inoxidável não rastreável, subcontratação descontrolada, falta de certificações dos soldadores, calibres esgotados, registos genéricos de ensaios de pressão, ilustrações desatualizadas, produtos de vedação misturados, retrabalhos ocultos, ausência de registos de não conformidade, investigações repetidas de “erros do operador”, alternativas não aprovadas e peças de produção fabricadas individualmente a partir de encomendas regulares dos clientes.
Um sinal de alerta grave pode compensar uma pontuação de auditoria que, de outra forma, seria elevada. A identificação do material, a estabilidade da pressão, o controlo do desenho e a autorização de alterações são problemas fundamentais, não meros aspetos superficiais que afetam a pontuação.
Faça uma auditoria à fábrica antes de as auditorias darem resultado negativo
Uma avaria no compartimento do filtro não se manifesta quando aparece líquido no chão.
Tudo começa antes: quando uma chapa não identificada entra no processo de redução, quando um desenho revisto não chega à fase de soldadura, quando um operador não qualificado repara uma junta, quando um responsável pela verificação final autoriza um ensaio de pressão ou quando o departamento de compras substitui uma vedação devido ao facto de o material adequado estar esgotado.
É aí que temos de procurar.
Utilize esta lista de auditoria de fábrica antes de passar uma encomenda de fabrico. Selecione você mesmo os documentos. Verifique números de série aleatórios. Assista ao teste. Examine a linha de montagem normal – e não o exemplar impecável preparado para a sua visita.
E quando um fabricante se recusa a revelar as provas, considere a rejeição.
Envie o desenho da caixa, a pressão de funcionamento, o nível de temperatura, a composição química do fluido, a configuração do cartucho, a qualidade exigida do produto, os critérios de ligação e os requisitos de avaliação para obter uma proposta de produção com uma avaliação prática.