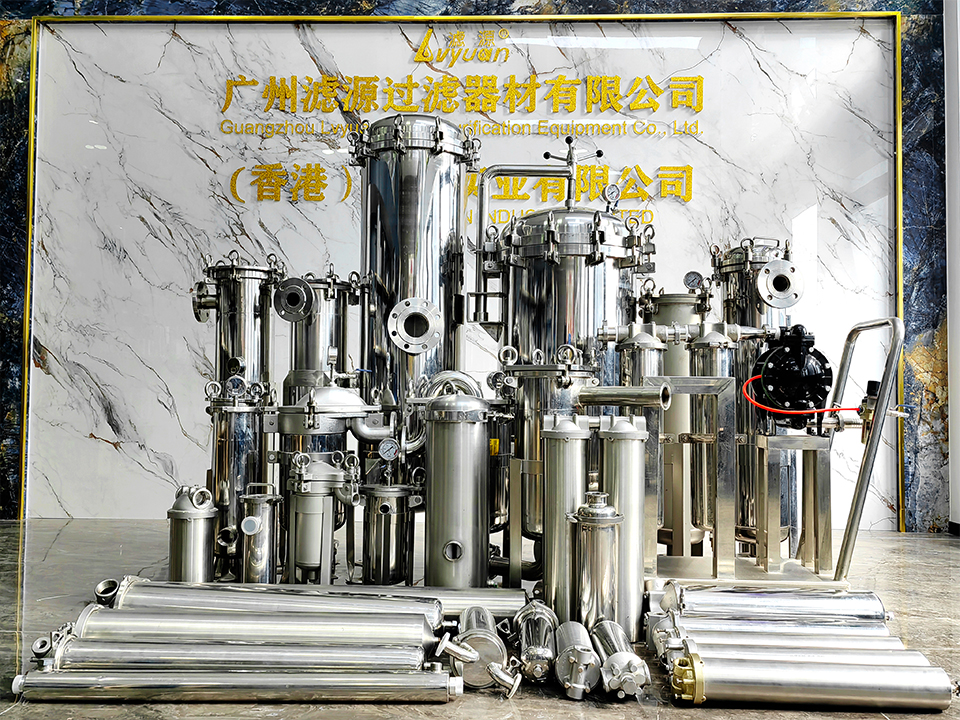
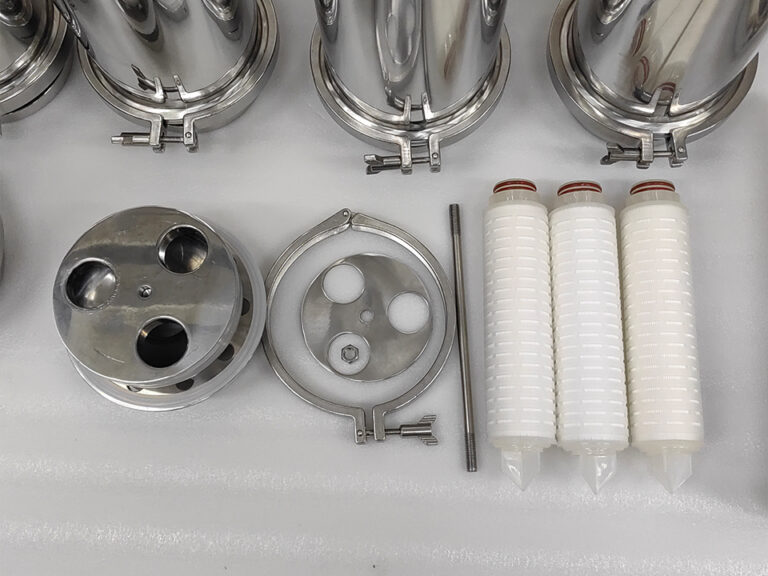
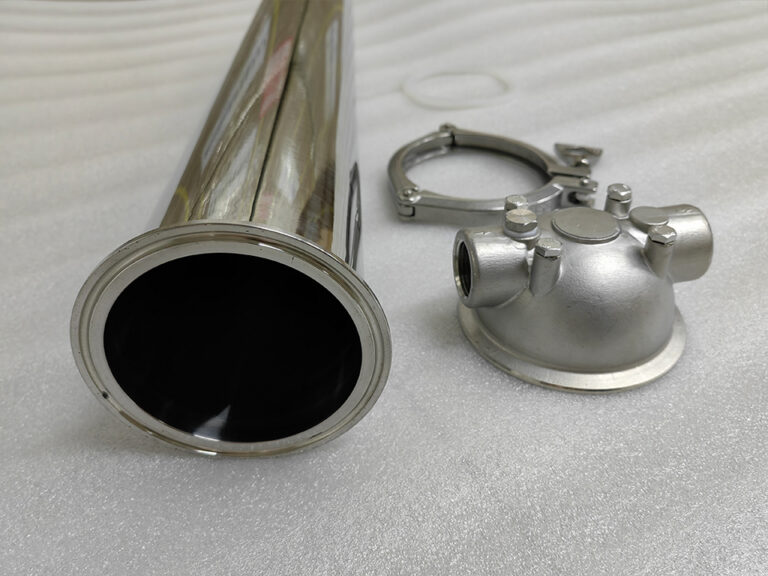
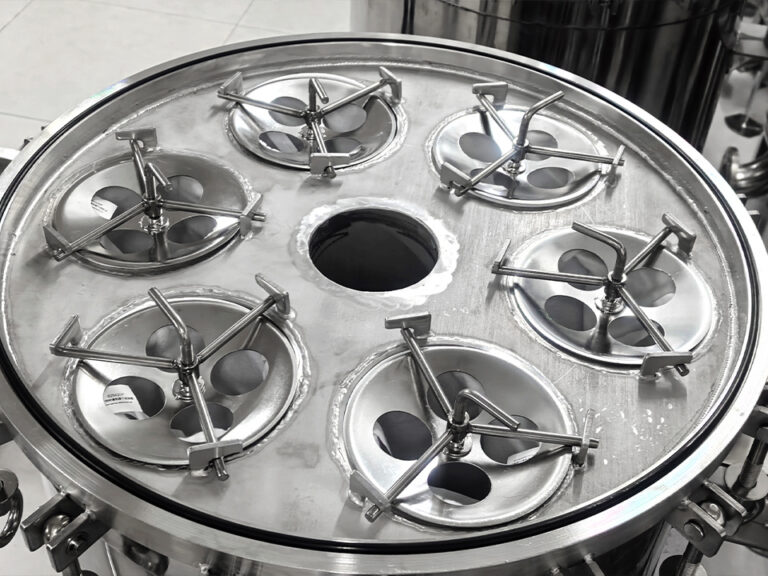
Guangzhou Lvyuan Water Purification Equipment Co., Ltd. é um fabricante de filtros industriais fundado em 2009 que projeta e fabrica carcaças de filtro de aço inoxidável, tanques de água estéril de aço inoxidável, elementos de filtro, sacos de filtro, materiais de ultra-polímero e produtos de filtro sinterizado. Os compradores escolhem a Lvyuan devido ao apoio OEM/ODM, ao controlo de qualidade ISO9001 e às certificações de vários países.
Guangzhou Lvyuan Water Purification Equipment Co., Ltd.
É possível reparar por soldadura as caixas de filtro de aço inoxidável que apresentam fissuras?
Por vezes, sim. Uma caixa de filtro em aço inoxidável rachada pode, muitas vezes, ser reparada por soldadura quando a fissura é localizada, o metal de base é de um tipo austenítico soldável, como o 304L ou o 316L, e a causa principal tiver sido identificada e eliminada. O reparo também tem de seguir um procedimento de soldadura qualificado e ser inspecionado e testado posteriormente. A reparação é uma má opção quando a fissura resulta de corrosão sob tensão por cloretos, quando a fadiga provocou múltiplas fissuras ou quando a soldadura de retenção de pressão não pode ser devidamente inspecionada e testada. É também uma má opção quando o custo da reparação se aproxima do preço de uma unidade nova. Para as equipas de manutenção e aquisição, a verdadeira questão não é se um soldador consegue colmatar a fissura. É se o invólucro será seguro, estanque, higiénico quando necessário e se continuará a vedar os seus cartuchos após a reparação.
Quando é que a reparação por soldadura é razoável e quando é que a substituição é mais segura?
A reparação por soldadura é aconselhável quando se verificam quatro condições:
O mecanismo de falha já é conhecido.
A zona rachada pode ser totalmente removida e voltada a soldar.
É possível inspecionar a reparação e submetê-la a um teste de pressão.
A autoridade responsável pela embarcação aprova a reparação.
Um exemplo típico é uma pequena fissura na base ou no canto de uma solda, causada por um acontecimento pontual, como o aperto excessivo de um fecho ou um único incidente de golpe de aríete.
A substituição é normalmente mais segura quando a fissura indica que toda a estrutura está degradada, em vez de se tratar apenas de um ponto específico. Exemplos disso são a fissuração por corrosão sob tensão, uma rede de fissuras finas ou fissuras que reaparecem após uma reparação anterior. Outro sinal é uma parede fina com perda de espessura devido a corrosão por pite ou corrosão em fendas, em que há pouco metal sólido ao qual se possa soldar.
Ambos os resultados dependem da causa, pelo que a secção seguinte deve ser consultada antes de se tomar qualquer decisão relativa à soldadura.
Por que razão os invólucros dos filtros de aço inoxidável racham?
As fissuras têm origens diferentes e não respondem da mesma forma aos reparos. Identifique primeiro a causa.
Fadiga causada por ciclos de pressão e golpes de aríete
O arranque das bombas, o bater das válvulas, as bombas dosadoras pulsantes e os ciclos de ligar/desligar exercem uma carga repetida sobre a carcaça. As fissuras por fadiga começam normalmente nos concentradores de tensão: soldaduras entre o bocal e a carcaça, fixações de suporte, bases das soldaduras e a transição nas flanges ou cabeças. Uma reparação por soldadura que deixe um perfil mais acentuado do que a soldadura original pode falhar novamente pela mesma razão.
O entupimento do filtro agrava ainda mais a situação. À medida que os cartuchos se vão enchendo de partículas sólidas, a pressão diferencial aumenta. Se o sistema não dispuser de um sistema de alívio ou de derivação, a pressão a montante pode subir até atingir a pressão de corte da bomba. As especificações dos cartuchos são importantes neste contexto para efeitos de diagnóstico. A página do fabricante relativa ao seu cartucho filtrante plissado industrial para filtração de processos indica um intervalo de pressão até 4–5,5 bar para essa série de cartuchos. Esses valores referem-se ao elemento, não ao invólucro. No entanto, se os seus intervalos de substituição forem determinados por uma pressão diferencial próxima do limite do elemento, é provável que o invólucro esteja a registar os mesmos picos.
Fissuração por corrosão sob tensão induzida por cloretos
Os aços inoxidáveis austeníticos, como o 304 e o 316, podem rachar quando a tensão de tração, os cloretos e, normalmente, temperaturas elevadas ocorrem em simultâneo. Estas fissuras são frequentemente ramificadas e podem parecer uma rede fina, em vez de uma linha bem definida. A tensão residual resultante da conformação e da soldadura contribui em grande parte para a carga de tração. A soldadura de reparação acrescenta mais tensão residual ao metal que já se encontra danificado. Por esse motivo, a SCC defende geralmente a substituição ou a mudança de material — por exemplo, para uma liga mais resistente — em vez de voltar a soldar o mesmo tipo de aço. Um engenheiro de materiais deve confirmar o diagnóstico.
Defeitos de fabrico e de soldadura
A falta de fusão, as fissuras por calor, as fissuras em cratera e os recuos podem todos evoluir para fissuras de serviço. Se uma caixa falhar numa fase inicial da sua vida útil, um defeito de fabrico é uma causa plausível. Trata-se de uma questão relacionada com a garantia e com a qualidade do fornecedor, tanto quanto uma questão de reparação; por isso, documente a avaria antes de proceder a qualquer retificação.
Sobrecarga mecânica e congelamento
A água que congela no interior de uma caixa parada pode deformar ou rachar as paredes finas. Parafusos de olhal ou braçadeiras apertados em excesso, tensão nos tubos resultante de ligações de entrada e saída desalinhadas e vibrações provenientes de tubagens sem apoio também provocam fissuras nas soldaduras. Nestes casos, a reparação é normalmente viável, desde que a carga seja corrigida.
O que envolve uma reparação adequada de uma soldadura?
Uma reparação fiável envolve mais etapas do que “lixar e soldar”. Peça a qualquer prestador de serviços de reparação que lhe explique os seguintes passos.
Isolar, registar e descontaminar. Despressurize, esvazie e limpe a caixa. Fotografe a fissura, registe os dados da placa de identificação e anote as condições de funcionamento. Contaminantes como óleos, solventes ou resíduos do processo provocam porosidade e fissuras na soldadura.
Confirme o metal de base. Utilize a identificação positiva do material (PMI) para verificar a qualidade. As caixas vendidas como “inoxidáveis” podem ser de tipo 304, 316, 316L ou de uma qualidade com menor teor de níquel, e a escolha do material de adição depende da resposta correta.
Traçar o percurso completo da fissura. O ensaio por penetração de corante é o método de inspeção superficial habitualmente utilizado para o aço inoxidável austenítico, uma vez que o material é não magnético. Utilize materiais de penetração com teor controlado de cloreto e enxofre e remova todos os resíduos.
Elimine completamente a fissura. Lixe ou usine até que o ensaio com líquido penetrante não revele qualquer indício de fissura e, em seguida, prepare uma ranhura que um soldador consiga alcançar e preencher. A perfuração de orifícios de paragem nas pontas das fissuras é uma medida temporária, não um reparação.
Efetue a soldadura de acordo com um procedimento homologado. A soldadura por arco de gás com elétrodo de tungsténio (GTAW/TIG) é comum em invólucros finos de aço inoxidável. A utilização de material de adição de baixo teor de carbono, como o 308L para o 304 ou o 316L para o 316, é uma prática habitual, mas deve ser especificada pelo engenheiro de soldadura. A baixa entrada de calor limita a deformação e mantém o metal fora da faixa de temperatura em que se formam carbonetos de crómio nos limites dos grãos (sensibilização). Em caixas sanitárias ou críticas para o processo, deve-se efetuar uma purga traseira do interior com gás inerte, para que o lado da raiz não se oxide.
Inspecionar e testar. Repita o ensaio por penetração na soldadura acabada. Pode ser necessário recorrer à radiografia ou a outros métodos volumétricos para soldaduras de topo, dependendo das normas aplicáveis. Em seguida, realize o ensaio de pressão. Se for realizado um ensaio hidrostático, utilize água com baixo teor de cloreto e seque o recipiente posteriormente, uma vez que a água residual contendo cloreto favorece a corrosão por pite e a corrosão sob tensão (SCC).
Restaurar a superfície. A tonalidade causada pelo calor reduz a resistência à corrosão. Remova-a por decapagem, eletropolimento ou limpeza mecânica e química, e, em seguida, passe por um processo de passivação. Para aplicações sanitárias, restaure também o acabamento interno e verifique se existem fendas na zona reparada.
Regista tudo. O procedimento, a qualificação do soldador, o lote do material de adição, os resultados da inspeção e a pressão de ensaio devem constar no processo técnico do equipamento.
A eliminação completa das tensões na peça não é, neste caso, uma solução prática. O tratamento térmico do aço inoxidável austenítico acarreta o risco de sensibilização, e o recozimento de solução de toda a caixa raramente é viável no terreno.
Quem está autorizado a reparar uma caixa de retenção de pressão?
Muitos invólucros de filtro são recipientes sob pressão no sentido jurídico, mas nem todos possuem a marcação de conformidade. O facto de o seu invólucro ser ou não um recipiente sob pressão depende da pressão de projeto, do volume, da norma de construção e da jurisdição aplicável. Verifique a placa de identificação e qualquer relatório de dados do fabricante.
No caso de um recipiente com selo de certificação, as reparações em peças que retêm pressão são normalmente regidas por normas de utilização em serviço. Na América do Norte, isso significa, normalmente, o Código de Inspeção do National Board (NBIC), Parte 3, que abrange reparações e alterações, juntamente com a Secção IX da ASME para procedimentos de soldadura e qualificação de soldadores. A norma ASME PCC-2 estabelece métodos de reparação para equipamentos sob pressão e tubagens. Em muitas jurisdições, isto implica o recurso a uma organização de reparação autorizada e a um inspetor autorizado. Na Europa, podem aplicar-se os regulamentos nacionais relativos à exploração e a avaliação de conformidade original ao abrigo da Diretiva relativa aos equipamentos sob pressão. Confirme os requisitos locais antes do início dos trabalhos e verifique as regras junto do prestador de serviços de reparação, da seguradora e do inspetor autorizado, conforme aplicável.
No caso de uma caixa sanitária ou industrial não sujeita a normas, de baixa pressão, os requisitos legais podem ser menos rigorosos, mas a sua própria avaliação de riscos não o é. Uma soldadura não qualificada num recipiente que contém fluidos quentes ou perigosos continua a constituir um risco. Especifique o mesmo procedimento qualificado, bem como a mesma inspeção e os mesmos ensaios.
Reparar ou substituir? Um quadro de decisão
A tabela abaixo constitui um guia de triagem qualitativa, não substituindo o parecer técnico. Não contém dados medidos.
Cenário de crack
Causa provável
Viabilidade da reparação
Principais condições ou riscos
Decisão típica
Pequena fissura na base de uma soldadura, metal limpo à sua volta
Sobrecarga mecânica, evento pontual de pressão
Frequentemente viável
Corrigir a carga; remoção total da fissura; repetir o ensaio
Reparação com inspeção e ensaio de pressão
Fenda no bico ou na soldadura de suporte após ciclos repetidos
Fadiga num concentrador de tensões
Condicional
A reparação poderá falhar novamente, a menos que se corrijam a geometria, os suportes ou a pulsação de pressão
Reparar apenas com uma correção do projeto; caso contrário, substituir
Fissuras ramificadas ou em rede fina, frequentemente perto de soldaduras
SCC de cloreto
Pobre
A tensão residual e a exposição ao cloreto mantêm-se; é provável que o metal adjacente tenha sido afetado
Substituir; considerar uma liga mais resistente
Fuga através da parede, num buraco ou numa fenda
Corrosão localizada
De fraco a condicional
A espessura restante da parede é incerta; é provável que existam mais fossos nas proximidades
Medir a espessura; normalmente substituir
Fenda junto à flange de fecho, à sede da tampa ou à sede do cartucho
Sobrecarga ou defeito de fabrico
Condicional
A deformação pode comprometer as superfícies de vedação; é necessário verificar a planicidade
Efetue a reparação apenas se for possível verificar as superfícies de vedação
Fissura precoce numa habitação nova
Defeito de fabrico
Não se trata de uma reparação de manutenção
A garantia e a análise da causa principal têm prioridade
Registar e, em seguida, devolver ou substituir de acordo com as condições do fornecedor
Reaparecimento de uma fissura num reparo anterior
Causa nunca removida
Pobre
Tensões residuais e qualidade da soldadura já postas em causa
Substituir
Será que a reparação mais barata é mesmo a opção mais económica?
Não necessariamente. Um orçamento de reparação baixo geralmente cobre a soldadura, mas não o custo total da intervenção. O custo total inclui:
Inspeção e ensaio.
Restauro de superfícies.
Documentação.
Tempo de inatividade.
Perda do produto caso a reparação falhe durante a utilização.
O custo de repetir a reparação.
Considere um exemplo ilustrativo, não um caso real de um cliente. Uma fábrica repara uma soldadura rachada numa caixa de processo em aço inoxidável e volta a colocá-la em funcionamento. A fissura foi causada pela pulsação da bomba e ninguém amorteceu essa pulsação. A soldadura passou na inspeção por penetração, mas a caixa rachou novamente ao lado da nova soldadura na época de produção seguinte. A soldadura estava em boas condições. A reparação tratou o sintoma, não a causa.
O inverso também se aplica. Substituir uma caixa não é automaticamente a opção mais segura ou mais económica se a avaria tiver sido causada por uma sobrecarga pontual e se for possível efetuar uma reparação qualificada de forma rápida e devidamente documentada. Uma regra sensata é reparar quando a causa for compreendida e puder ser eliminada, e substituir quando a causa for sistémica ou quando o custo da reparação se aproximar do custo da substituição.
De que forma as reparações por soldadura afetam o encaixe e a estanqueidade do cartucho?
O encolhimento e a deformação resultantes da soldadura podem deslocar as superfícies de vedação. Perto da flange de fecho, da sede da tampa ou da sede do cartucho, mesmo uma pequena alteração pode criar um caminho de derivação. O líquido não filtrado contorna então o elemento. Após qualquer reparação perto dessas áreas, verifique a planicidade da flange, o estado da ranhura do O-ring ou da sede da junta, bem como a sede inferior que fixa o cartucho.
A verificação seguinte diz respeito às ligações nas extremidades dos cartuchos. Os cartuchos utilizam normalmente adaptadores DOE (duas extremidades abertas), 222 ou 226, nos modelos planos ou com aletas, e são comercializados em vários comprimentos. O fabricante’s cartucho de filtro plissado substituível A página, por exemplo, apresenta várias opções de ligações finais e de vedação. Se uma reparação alterar a posição ou o alinhamento da sede, um tipo de ligação que anteriormente assentava na sede poderá deixar de vedar.
O material da vedação é um item à parte. As opções de silicone, EPDM, FKM e NBR são comuns nos cartuchos plissados, e a escolha correta depende do fluido e da temperatura. Nos casos em que é possível especificar as vedações, o cartucho de membrana de fibra plissada Esta página apresenta uma variedade de opções de vedantes e ligações finais que ilustram as alternativas a comparar. Teste sempre o encaixe com o elemento real antes de o utilizar em produção.
Que condições de funcionamento deve verificar novamente antes de reiniciar?
Uma caixa reparada volta a ser instalada no mesmo sistema que a danificou. Verifique novamente os parâmetros operacionais, em vez de partir do princípio de que estes se mantêm inalterados.
Temperatura. As páginas de produtos deste fabricante indicam limites diferentes consoante o tipo de cartucho. O Cartucho de sedimentos plissado de 10 polegadas está especificado para temperaturas até 65–80 °C e uma pressão diferencial de 4–5,5 bar, enquanto o cartucho filtrante plissado de poliéster está especificado até 60 °C. O limite mais baixo entre a caixa, as juntas e o cartucho é o que determina o comportamento do sistema. O funcionamento em condições de calor e com presença de cloretos é também onde o risco de SCC é mais elevado, pelo que a temperatura é igualmente importante para a caixa.
Química dos fluidos. O teor de cloreto, os produtos químicos de limpeza e os desinfetantes afetam tanto a liga do invólucro como o meio filtrante do cartucho. A compatibilidade depende do fluido, da temperatura e da construção, tal como reconhecido nas próprias páginas do fabricante. Verifique cada um destes elementos em relação ao seu fluido.
Comportamento sob pressão. Verifique a pressão de corte da bomba, a configuração da válvula de alívio e se existe um sistema de monitorização da pressão diferencial. O golpe de aríete e o funcionamento em vazio são causas comuns de fissuras recorrentes. Se estiver a redefinir as especificações dos elementos no âmbito do reinício, o cartucho de filtro de água plissado para uso industrial A tabela de valores indica pressões até 4–5,5 bar e diversos tipos de fluidos, o que facilita a comparação com o seu ponto de funcionamento real.
Formato de cartucho. Se a caixa antiga utilizava tampas de extremidade de centro aberto e comprimentos padrão, um formato como o Cartucho de filtro de água plissado em PE com tampas de extremidade de centro aberto e várias opções de comprimento, podem ser adequadas para uma substituição ou para satisfazer necessidades de fornecimento OEM. Aplicam-se as mesmas verificações de compatibilidade.
O que deve registar e perguntar antes de aprovar uma reparação?
Antes de autorizar uma reparação por soldadura, reúna as informações abaixo. Estas permitem que um engenheiro ou uma oficina avalie o trabalho e facilitam a elaboração de um orçamento de substituição, caso a reparação seja rejeitada.
Identidade da habitação: fabricante, modelo, número de série, dados da placa de identificação e qualquer relatório de dados do fabricante.
Material e espessura: teor confirmado do metal de base (PMI) e espessura restante da parede junto à fissura.
Condições de conceção e de funcionamento: pressão e temperatura de projeto, intervalo de funcionamento real, tipo de bomba e quaisquer picos de pressão conhecidos.
Fluido: teor de cloreto, produtos químicos de limpeza ou desinfeção e se o serviço é de natureza sanitária ou higiénica.
Provas relacionadas com o crack: fotografias, localização, comprimento, se atravessa a parede e quaisquer reparações anteriores.
Hipótese causal: fadiga, SCC, sobrecarga, corrosão ou defeito de fabrico, e o que será alterado para evitar que tal volte a acontecer.
Requisitos de admissão: ensaios não destrutivos exigidos, ensaio de pressão, acabamento superficial, documentação e quem deve aprovar o trabalho.
Horário e alternativas: tolerância ao tempo de inatividade, disponibilidade de uma caixa sobressalente ou de substituição e o formato e comprimento do cartucho a utilizar posteriormente.
Em seguida, faça quatro perguntas ao prestador de serviços de reparação:
Que procedimento e qualificação do soldador se aplicam?
Como será controlada e verificada a distorção junto às superfícies de vedação?
Que testes irá realizar e documentar?
O que recomenda se não for possível confirmar a causa principal?
Um fornecedor que não consiga responder a estas perguntas de forma clara representa um risco, independentemente do preço da proposta.
Perguntas mais frequentes
É possível soldar uma caixa de filtro de aço inoxidável rachada? Na maioria das vezes, sim, desde que o metal de base seja soldável, a fissura seja localizada e a causa seja eliminada. Utilize um procedimento qualificado, inspecione com penetração de corante e realize um ensaio de pressão. A fissuração por corrosão sob tensão ou as redes de fadiga indicam, normalmente, a necessidade de substituição.
Que metal de adição é utilizado para reparar caixas em aço inoxidável 304 ou 316? É prática comum utilizar materiais de adição com baixo teor de carbono, como o 308L para o 304 ou o 316L para o 316. O engenheiro de soldadura deve confirmar a escolha após verificar a qualidade real do metal de base, uma vez que as carcaças nem sempre têm a qualidade prevista.
É necessário um inspetor autorizado para uma reparação por soldadura? Depende se o invólucro é um recipiente sob pressão com selo de conformidade com a normativa e das regras locais. Em muitas jurisdições, as reparações em peças que mantêm a pressão exigem uma entidade de reparação autorizada e um inspetor. Verifique a placa de identificação e consulte a autoridade local.
Como posso saber se uma fissura é uma fissura por corrosão sob tensão? As fissuras causadas pela corrosão sob tensão (SCC) são frequentemente finas, ramificadas e encontram-se perto de soldaduras ou em zonas sujeitas a tensão, em condições de funcionamento a temperaturas elevadas e na presença de cloretos. A inspeção visual, por si só, não é fiável. Um engenheiro de materiais ou um laboratório metalúrgico deve confirmar o diagnóstico antes da reparação.
É necessário realizar a passivação após a reparação do aço inoxidável? Sim, na maioria dos casos. A soldadura deixa uma tonalidade causada pelo calor e pode comprometer a camada protetora de óxido. Remova essa tonalidade, passe um tratamento de passivação e restaure o acabamento nos casos em que a higiene ou a resistência à corrosão sejam importantes.
Uma caixa reparada continuará a vedar os cartuchos corretamente? Nem sempre. A contração da soldadura junto à sede da tampa, à flange ou à sede do cartucho pode causar um desvio de fluxo. Verifique a planicidade, as sedes das juntas e o encaixe do cartucho no elemento em questão, incluindo o tipo e o comprimento da ligação terminal, antes de voltar a colocar a caixa em serviço.
Quando é que substituir uma caixa rachada sai mais barato do que repará-la? A substituição acaba por ser a melhor opção quando as fissuras são generalizadas, a reparação requer uma inspeção e testes exaustivos, o tempo de inatividade é dispendioso ou o custo da reparação se aproxima do preço de uma unidade nova. Uma reparação barata não é a opção mais económica se voltar a falhar.