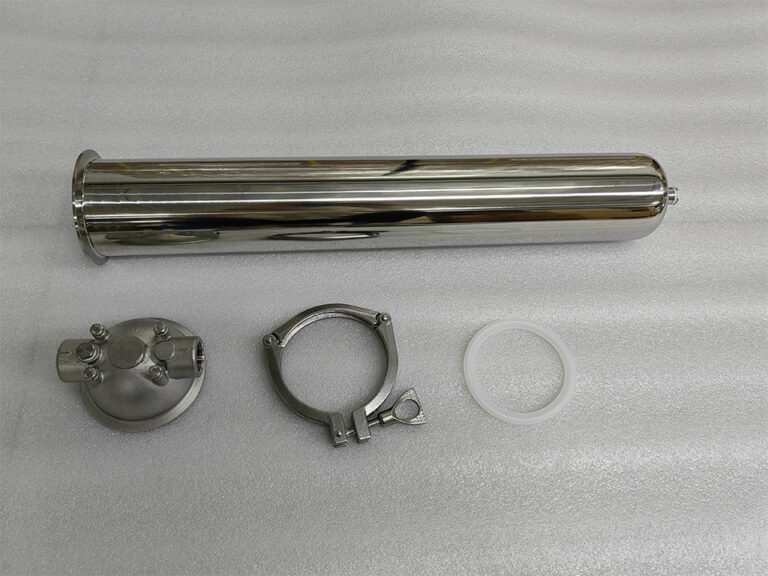
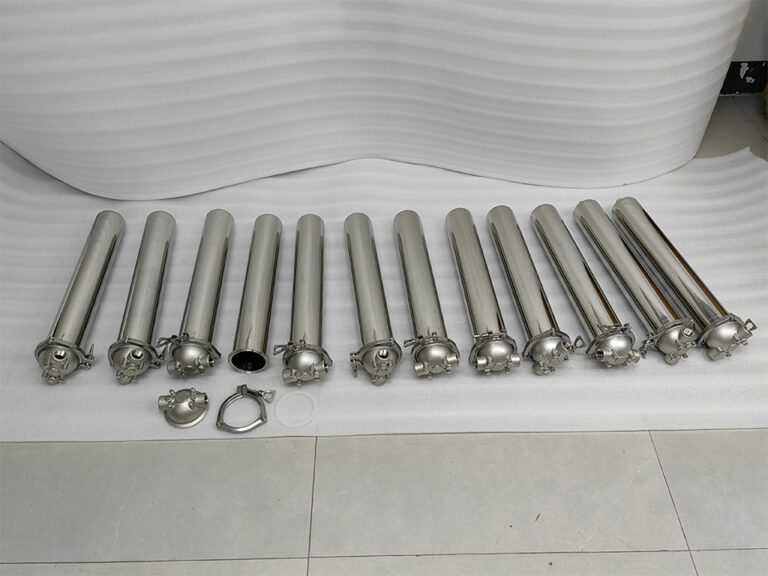
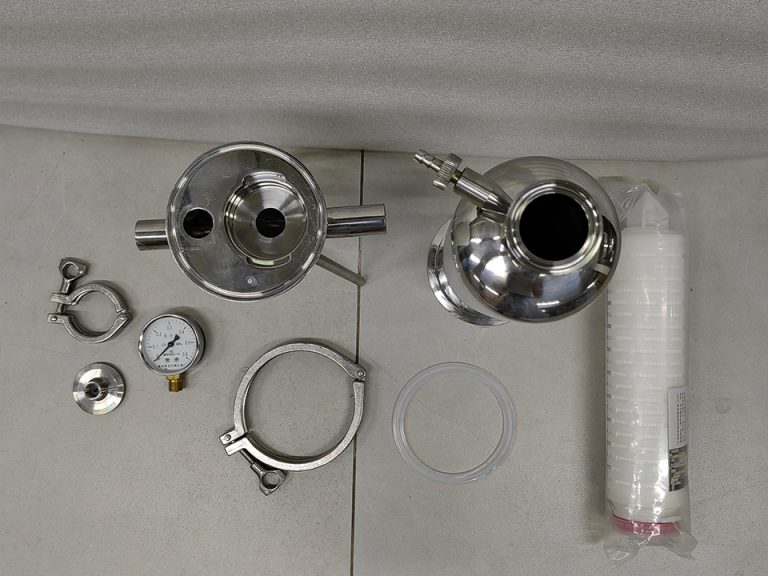
Guangzhou Lvyuan Water Purification Equipment Co., Ltd. é um fabricante de filtros industriais fundado em 2009 que projeta e fabrica carcaças de filtro de aço inoxidável, tanques de água estéril de aço inoxidável, elementos de filtro, sacos de filtro, materiais de ultra-polímero e produtos de filtro sinterizado. Os compradores escolhem a Lvyuan devido ao apoio OEM/ODM, ao controlo de qualidade ISO9001 e às certificações de vários países.
Guangzhou Lvyuan Water Purification Equipment Co., Ltd.
Lista de verificação para a inspeção à entrada de caixas de filtro importadas
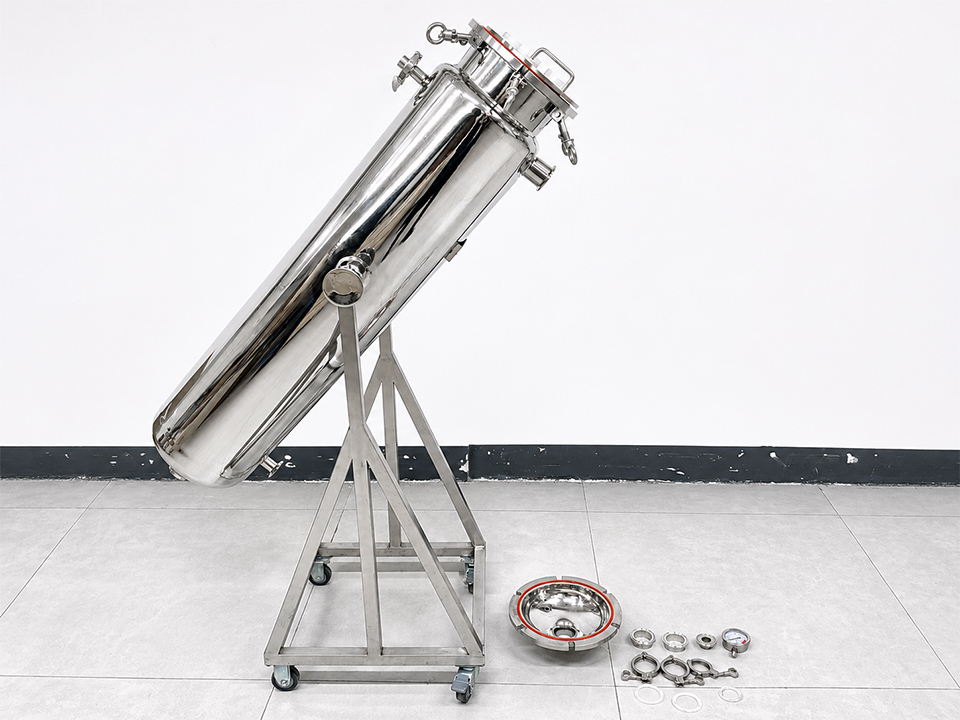
Um corpo de filtro importado pode parecer perfeito na caixa e, mesmo assim, apresentar falhas na colocação em funcionamento. As causas habituais não são dramáticas: uma flange perfurada de acordo com uma norma errada, uma sede de vedação que não corresponde ao cartucho, um certificado que se refere a um lote de aço diferente ou um registo de ensaio de resistência que ninguém solicitou. Assim que a unidade for aparafusada a uma linha, cada uma destas situações transforma-se num atraso, numa fatura de retrabalho ou numa fuga. Esta lista de verificação destina-se às equipas de compras, qualidade e engenharia de fábrica que recebem carcaças de filtro em aço inoxidável ou plástico de fornecedores estrangeiros. Abrange o que verificar e em que ordem, quais os defeitos que apenas a documentação pode revelar, quais os que apenas uma fita métrica pode revelar e como decidir se se deve aceitar, reter ou rejeitar um lote.
O que deve abranger uma inspeção à chegada de caixas de filtro importadas?
Uma inspeção completa à entrada de um corpo de filtro abrange seis etapas: documentação, embalagem e danos de transporte, verificação da conformidade com a ordem de compra, estado das soldaduras e da superfície, dimensões e interface do elemento, e verificação de pressão ou indícios de fugas. Cada etapa deteta uma classe diferente de defeito, pelo que ignorar uma delas deixa uma lacuna.
Execute-as na sequência abaixo. Os documentos e a embalagem vêm em primeiro lugar, pois determinam se pode aceitar legitimamente a entrega. As verificações dimensionais e de pressão vêm por último, pois são as que demoram mais tempo e só devem ser realizadas nas unidades que tenham sido aprovadas nas etapas anteriores.
Camada de inspeção
O que deve verificar
Prova ou ferramenta
Defeitos que normalmente deteta
Documentos
Certificados, registos de ensaios, documentos de conformidade, manual
Ordem de compra, desenho, pacote de certificados
Rastreabilidade incorreta do material, falta de registo do ensaio de verificação, marcação de conformidade incorreta
Embalagem e transporte
Caixa, proteção da flange, danos causados por choques ou humidade
Fotografias, recibo de entrega da transportadora
Casco amolgado, braços do guindaste dobrados, faces das flanges danificadas, infiltração de água
Identificação
Placa de identificação, modelo, valores nominais de pressão e temperatura, configuração
Itens da ordem de compra vs. dados do fabricante
Modelo errado, número errado de cartuchos, tipo de fecho errado ou material de vedação errado
Soldadura e acabamento
Continuidade da soldadura, salpicos, coloração por calor, manchas de ferrugem, resíduos internos
Inspeção visual, boa iluminação, boroscópio para cavidades profundas
Soldaduras de má qualidade, contaminação, partes internas por terminar
Dimensões e interface
Ligações, padrão de flange, placa de assento, dimensões globais
Paquímetros, fita métrica, desenho, elemento de amostra
Incompatibilidade entre a flange e a rosca; o elemento não assenta nem veda
Verificação da pressão e de fugas
Registo de ensaio do fornecedor; ensaio de estanquidade acordado (opcional)
Certificado de ensaio, medidor calibrado
Vazamentos nas vedações, problemas com juntas ou orifícios
Passo 1: Verifique os documentos antes de abrir a caixa
Os documentos são a única forma de confirmar características que não é possível verificar visualmente, tais como o tipo de aço inoxidável utilizado e se o recipiente foi submetido a um ensaio de pressão. Compare cada documento com a ordem de compra e com o desenho aprovado, e não com o catálogo do fornecedor.
Registo do ensaio de verificação. Deve indicar a pressão de ensaio, a data do ensaio e o resultado correspondentes ao seu número de série, e não uma declaração genérica.
Registos de tratamento de superfícies. Se a ordem de compra exigir decapagem, passivação ou um acabamento interno específico, solicite ao fornecedor o registo do que foi realizado.
Instruções de funcionamento e manutenção no idioma que precisar.
Se faltar algum documento obrigatório, coloque o lote em espera antes que alguém o instale. Os fornecedores respondem mais rapidamente antes de a habitação entrar em serviço do que depois.
Passo 2: Verificar a embalagem e os danos causados pelo transporte à chegada
Os pedidos de indemnização por danos ocorridos durante o transporte têm, normalmente, prazos limitados. Tire uma fotografia da caixa antes de a abrir, anote os danos visíveis no recibo de entrega da transportadora e verifique os seus Incoterms e as condições do seguro para conhecer os prazos para a apresentação de pedidos de indemnização. Os prazos variam consoante o contrato e a transportadora, pelo que deve confirmá-los.
Procure:
Perfurações na caixa, cantos amassados, indicadores de inclinação ou de choque acionados e marcas de humidade.
Superfícies das flanges protegidas. As marcas de arranhões numa superfície saliente ou na ranhura do O-ring não desaparecem.
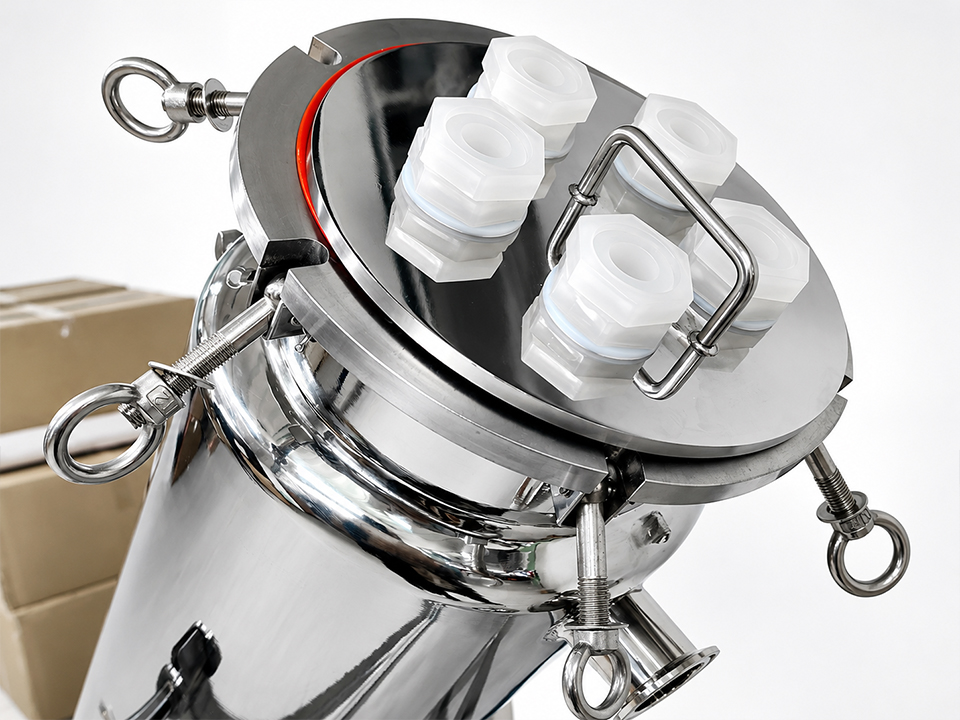
Braços do guindaste, parafusos das dobradiças, parafusos de articulação e parafusos de fixação torcidos ou soltos.
Portas, aberturas de ventilação e escoamentos foram tapados ou vedados, para impedir a entrada de detritos e humidade.
Peças avulsas verificadas em relação à lista de embalagem: juntas, anéis de vedação sobressalentes, assentos de cartuchos, molas de fixação, elementos de fixação.
Passo 3: Verificar a placa de identificação e a configuração em relação à ordem de compra
As caixas são fabricadas em diversas configurações, pelo que é fácil cometer erros de identificação. Verifique a placa de identificação e a unidade física em relação a cada rubrica da ordem de compra.
Modelo, número de série e ano de fabrico.
Pressão e temperatura máximas permitidas indicadas na placa de identificação, em conformidade com a ordem de compra.
Material do corpo e da cabeça, bem como o material em contacto com o fluido de quaisquer componentes internos.
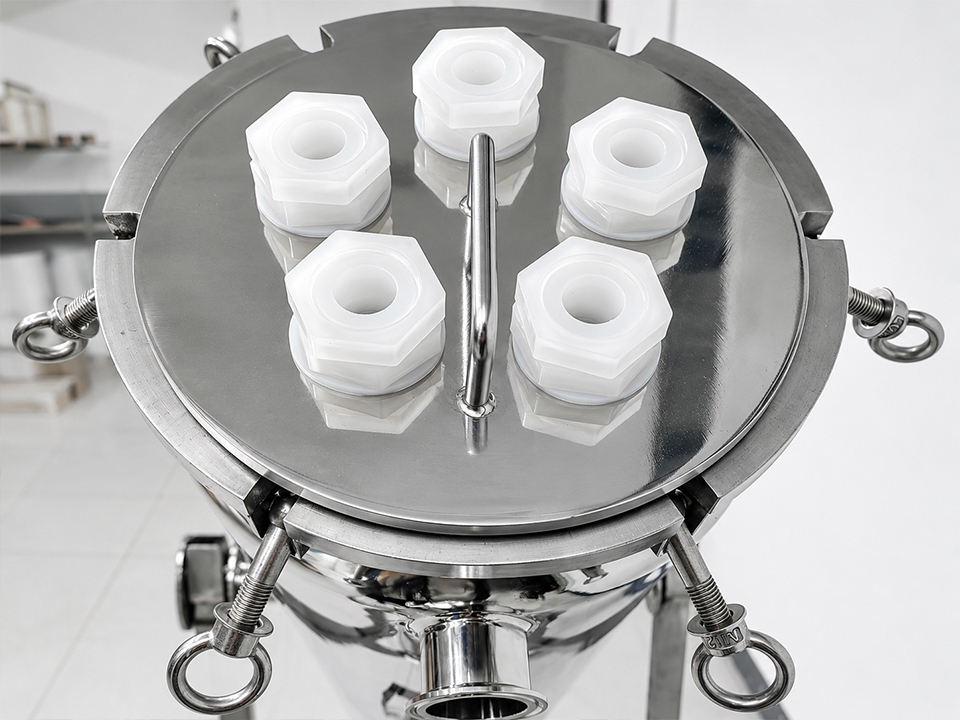
Capacidade e orientação do cartucho ou do saco.
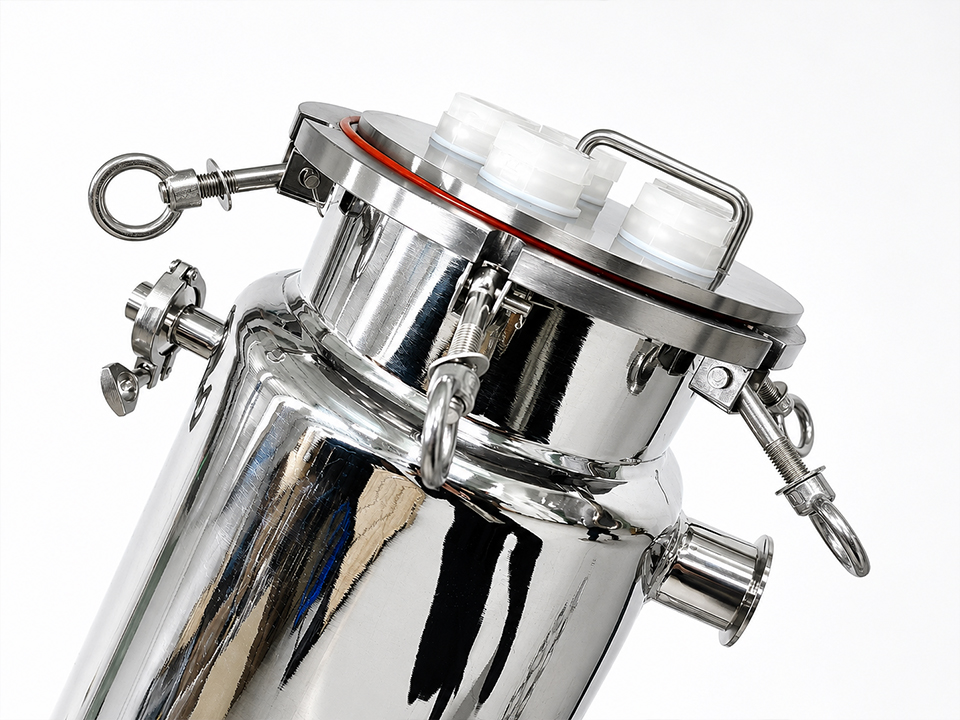
Tipo de fecho: fecho de alavanca, braçadeira, flange ou tampa de rosca.
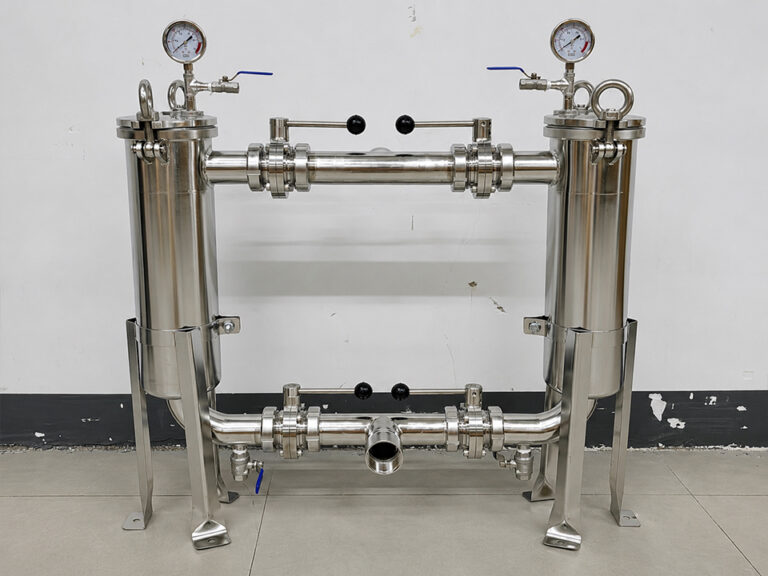
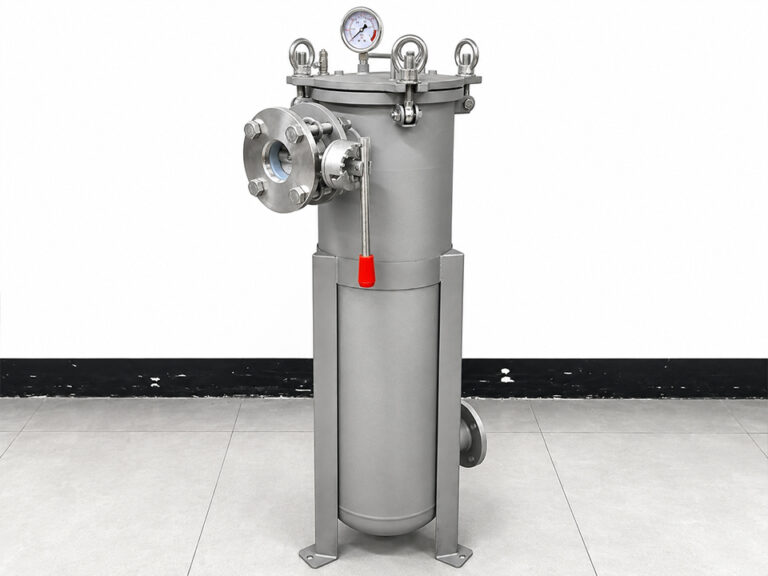
Dimensões, posição e tipo de ligação das entradas e saídas.
Drenagem, ventilação e medição do número e tamanho das aberturas.
Material do O-ring ou da junta. O EPDM, o NBR, o FKM e o silicone não são intercambiáveis entre diferentes fluidos; por isso, compare a vedação com o meio de processo, e não apenas com o texto da ficha de produto.
Pés de apoio, olhais de elevação ou um braço de guindaste, quando especificado. A ausência de um braço de guindaste numa unidade grande com vários cartuchos deve ser assinalada.
Passo 4: Inspecionar as soldaduras, as superfícies e a limpeza interna
A inspeção visual de uma caixa fabricada requer boa iluminação, uma unidade limpa e uma norma definida. Se a sua ordem de compra não fizer referência a uma norma de aceitação de soldaduras ou a um requisito de acabamento interno, indique isso no relatório de inspeção. A ausência de uma norma constitui uma lacuna nas especificações que deve ser colmatada antes da próxima encomenda, não sendo motivo para inventar limites de aceitação no cais de carga.
Verifique o exterior e o interior para ver se há:
Soldaduras contínuas e uniformes, sem fissuras, poros, recorte ou salpicos excessivos.
Manchas de calor (óxido azul ou cor de palha) em torno das soldaduras que não foram removidas. Manchas intensas podem reduzir a resistência à corrosão localmente no aço inoxidável.
Manchas ou riscas cor de ferrugem em superfícies de aço inoxidável. Estas indicam frequentemente contaminação por ferro proveniente de ferramentas de aço ao carbono ou de pó de esmerilagem, em vez de um tipo de aço inadequado, e sinalizam que o decapagem ou a passivação foram omitidos ou ficaram incompletos. Compare com o registo do tratamento de superfície da Etapa 1.
Arestas internas ásperas ou afiadas, cordões de soldadura que interferem com o assento do cartucho e detritos retidos.
Polimento ou acabamento da superfície em conformidade com a ordem de compra. Se tiver sido especificado um acabamento higiénico, a ordem de compra deve definir o requisito mensurável. Nunca avalie o que é “higiénico” apenas a olho nu.
Um boroscópio facilita o trabalho em corpos de caixas profundos.
Passo 5: Verificar as dimensões e o encaixe da interface dos elementos
Uma caixa pode passar em todas as verificações visuais e de certificação e, mesmo assim, não ser compatível com o componente que comprou para ela. Utilize as tolerâncias indicadas no seu desenho aprovado. Se o desenho não indicar nenhuma, registe isso como uma lacuna na solicitação de cotação.
Ligações. Verifique a norma da flange, a classe de pressão, o diâmetro do círculo de parafusos e o número de orifícios, ou o tipo de rosca, ou o tamanho da braçadeira, dependendo da ligação. As normas das flanges e os tipos de rosca de diferentes regiões parecem semelhantes, mas não são compatíveis. Um cenário ilustrativo, não um caso real de um cliente: uma ordem de compra especifica “ligações de 2 polegadas” sem indicar o tipo de rosca; o fornecedor envia o tipo que fabrica habitualmente e a incompatibilidade só se torna evidente quando os instaladores de tubagens iniciam a montagem. Uma única linha na ordem de compra para especificar a norma evita esta situação.
Assento e vedação do elemento. Coloque um elemento de amostra no alojamento antes de aceitar o lote. Verifique se encaixa totalmente, se a vedação se comprime conforme previsto, se o mecanismo de fixação fecha sem necessidade de forçar e se o fecho não deixa qualquer folga. Este único teste permite detetar incompatibilidades entre a placa de assentamento e o elemento que os desenhos, por si só, não revelam.
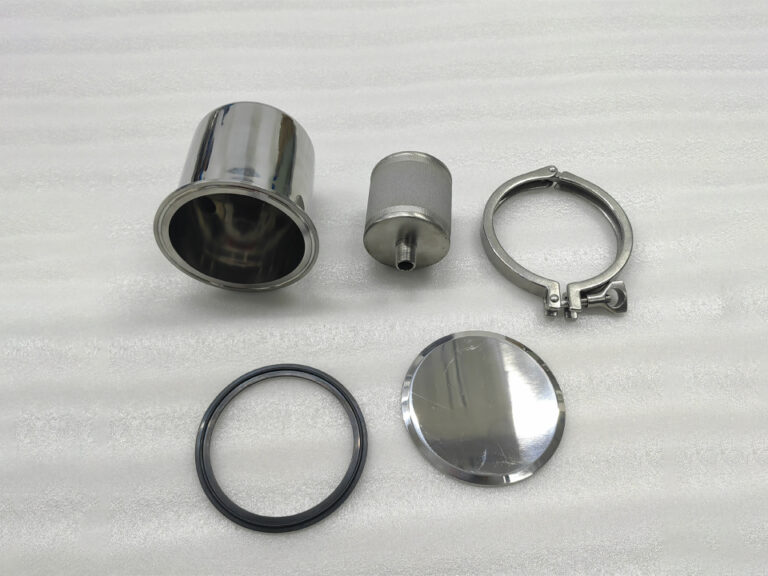
O estilo da interface dos elementos é o fator mais importante quando as caixas são combinadas com elementos especiais. Por exemplo, o cartucho filtrante de pó sinterizado de aço inoxidável é descrito com ligações terminais do tipo virola em aço inoxidável, enquanto o cartucho filtrante poroso de PTFE sinterizado está disponível com opções de interface, incluindo as configurações M20, M30, 222, 226, embutida e de placa. Um assento da caixa concebido para uma destas opções não é compatível com outra. Da mesma forma, Tubos de cartucho de filtro sinterizados em UHMW-PE são disponibilizados em diâmetros de 10 a 120 mm, com comprimentos e interfaces personalizáveis, pelo que a relação entre o comprimento total do elemento e a profundidade interna da caixa é uma verificação, e não um pressuposto. Para equipamento de substituição ou OEM, um Cartucho filtrante sinterizado de UHMW-PE para alimentador a vácuo com extremidades roscadas ou moldadas requer a mesma verificação de ajuste em relação à porta de receção ou ao suporte.
Passo 6: Analisar os indícios de pressão e de fugas
Indica o meio de ensaio, a pressão de ensaio e a data.
Está assinado por um representante de inspeção identificável.
Indica uma pressão que está em conformidade com os valores indicados na placa de identificação e com a norma referida na ordem de compra.
Se realizar a sua própria verificação de fugas, combine primeiro com o fornecedor e com o seu engenheiro a pressão, o meio, o tempo de manutenção e os critérios de aceitação; utilize um manómetro calibrado e mantenha-se dentro dos limites especificados. Considere qualquer sobrepressão não planeada como um risco de segurança e um potencial motivo de litígio em matéria de garantia.
Por que razão uma habitação com classificação não garante um sistema com classificação
Um pressuposto comum é que a potência nominal indicada na placa de identificação da caixa define o limite de funcionamento seguro do conjunto. Na prática, é o componente com a potência nominal mais baixa que define esse limite, sendo que esse componente é frequentemente o elemento, a vedação ou o acessório, e não a caixa.
Considere os materiais dos elementos. O tubo filtrante poroso de HDPE sinterizado A página indica temperaturas até 80 °C e resistência à pressão até 0,5 MPa para a gama fornecida. Uma caixa em aço inoxidável com uma classificação de resistência muito superior não alarga esses limites. Da mesma forma, uma sede em elastómero ou um anel O-ring podem constituir a limitação em termos de temperatura ou compatibilidade química, mesmo quando o próprio recipiente não o é.
Adicione uma linha intitulada “classificação do sistema” à sua lista de verificação: classificações da placa de identificação, dos elementos, das juntas e dos acessórios (manómetros, válvulas, saídas de ventilação), sendo que o valor mais baixo é o que prevalece. Registe a pressão do processo, a temperatura, o meio e os produtos químicos de limpeza ao lado dessa linha, para que a comparação seja clara.
A suposição contrária é igualmente arriscada: a de que um conjunto completo de certificados torna a inspeção física desnecessária. Os certificados descrevem o material e os ensaios realizados. Não permitem determinar se a caixa sofreu alguma queda, se a flange foi perfurada seguindo um padrão errado ou se o elemento assenta corretamente. Os documentos e as verificações manuais detetam falhas diferentes, e um processo fiável recorre a ambos.
Quantas unidades deve inspecionar?
Inspecione cada unidade no caso de peças de elevado valor e baixo volume, tais como grandes recipientes de aço inoxidável, em que um único defeito tem um custo elevado e o lote é pequeno. Para lotes maiores de peças pequenas ou repetíveis, utilize um plano de amostragem estatística em vez de uma percentagem fixa. A norma ISO 2859-1 especifica esquemas de amostragem indexados pelo AQL para a inspeção por atributos, lote a lote. O valor do AQL e o nível de inspeção são decisões comerciais que você e o fornecedor devem acordar no contrato, uma vez que a norma elabora os planos com base nessas escolhas, em vez de as selecionar por si.
Classifique os defeitos antes do início da inspeção, para que a regra de decisão não seja objeto de discussão na doca:
Classe de defeito
Exemplos
Disposição típica
Crítico
Soldadura rachada, fecho com fuga, classificação de pressão incorreta, falta do registo do ensaio de resistência numa unidade sujeita a pressão
Rejeitar ou reter todo o lote até que o fornecedor responda
Major
Padrão de ligação incorreto, o elemento não encaixa, material da vedação incorreto, o certificado do material não permite a rastreabilidade
Retenção, quarentena e pedido de medidas corretivas ao fornecedor
Menor
Arranhões superficiais longe das faces de vedação, desalinhamento da etiqueta, pequenas marcas superficiais
Aceitar com registo ou negociar uma concessão
Os componentes internos porosos e os componentes OEM necessitam de critérios de aceitação próprios
Alguns programas de habitação também incluem componentes porosos como rubricas separadas, tais como aberturas de ventilação, discos de restrição de caudal ou placas de distribuição. Estes requerem uma lógica de inspeção diferente da aplicada a um reservatório, uma vez que os principais riscos dizem respeito à classificação dos poros, à consistência da porosidade, às dimensões e ao funcionamento, e não à qualidade das soldaduras.
A disco filtrante de bronze sinterizado poroso, por exemplo, está homologado para utilização em aplicações de ar, óleo e controlo de caudal, com uma gama de filtração indicada de 8 a 150 μm e diâmetros de 5 a 250 mm; por isso, as verificações à entrada destas peças centram-se no diâmetro, na espessura e no valor nominal em microns, comparando-os com a ordem de compra. A placa de plástico porosa sinterizada é uma folha plana cortada à medida para fins de filtração, aeração e distribuição de fluidos, pelo que a planicidade, as dimensões do corte e o estado das bordas são importantes. Os componentes funcionais necessitam de testes funcionais: um filtro médico de sucção com recipiente auto-vedante, em PE sinterizado foi concebido para permitir a passagem de ar quando está seco e para bloquear o fluxo de ar ao entrar em contacto com o líquido, pelo que a inspeção visual por si só não permite confirmar o seu bom funcionamento. Acorde com o fornecedor o método de ensaio, a dimensão da amostra e os registos antes da primeira remessa.
O que fazer quando uma unidade ou lote não passa na inspeção
Parar e colocar em quarentena. Identifique a unidade, mantenha-a desinstalada e não a repare nem a modifique sem autorização por escrito do fornecedor.
Documento. Registe os números de série, as fotografias com uma referência de escala, os valores medidos em comparação com o desenho e a cláusula da ordem de compra que não foi cumprida.
Notifique rapidamente o fornecedor e a transportadora. As reclamações dependem de uma notificação atempada, por isso verifique os termos do contrato.
Solicitar medidas corretivas. Pergunte qual é a causa e o que é necessário alterar no processo, e não se limite a pedir uma substituição.
Atualizar a próxima ordem de compra para colmatar a lacuna na especificação que permitiu que a falha passasse.
O que devem os compradores especificar antes de encomendar o próximo lote?
A eficácia da inspeção à entrada depende inteiramente da qualidade dos documentos de compra que a sustentam. Antes de efetuar a próxima encomenda ou solicitar um orçamento, certifique-se de incluir:
Desenho com tolerâncias e a norma relativa à flange ou à rosca para cada ligação.
Tipo de material e de certificado, por exemplo, a norma EN 10204 para peças sob pressão, além da rastreabilidade do número de lote que espera.
Pressão, temperatura, fluido e produtos químicos de limpeza, para que o fornecedor possa combinar as juntas com os materiais.
Acabamento e tratamento de superfícies requisitos, com o registo que espera receber.
São necessários registos de testes em cada remessa, bem como o código ou a diretiva aplicável ao seu mercado.
Compatibilidade de elementos. Indique o modelo do elemento, o tipo de interface e o comprimento que a caixa deve suportar e peça ao fornecedor para confirmar a compatibilidade.
Requisitos de embalagem para proteção das flanges, reforço interno e controlo da humidade.
Direitos de inspeção, tais como a inspeção pré-embarque ou relatórios fotográficos e de medição, bem como o plano de amostragem e o AQL que irá utilizar à chegada.
Quando a especificação estiver concluída, a inspeção à entrada passa a ser um exercício de confirmação, em vez de um exercício de deteção.
Perguntas mais frequentes
Qual é a verificação mais importante a realizar ao receber um corpo de filtro importado?
Compare a unidade e a sua documentação com a ordem de compra e o desenho aprovado. A maioria das avarias mais dispendiosas resulta de incompatibilidades nas especificações, tais como a norma de ligação, o material da vedação ou a sede do elemento, e não de danos visíveis.
É necessário submeter a um ensaio hidrostático um corpo de filtro importado logo à chegada?
Normalmente, não. Em vez disso, consulte o registo de ensaios de verificação do fornecedor relativo ao seu número de série. Se pretender realizar o seu próprio teste de estanqueidade, combine primeiro com o fornecedor e com o seu engenheiro a pressão, o fluido e os critérios de aceitação, e respeite os valores indicados na placa de características.
Qual é a diferença entre um certificado EN 10204 3.1 e um 2.2?
Um certificado 3.1 apresenta os resultados dos ensaios relativos ao lote fornecido e é validado pelo representante de inspeção independente do fabricante. Um relatório 2.2 apresenta os resultados da produção geral, não necessariamente do lote entregue, pelo que é menos eficaz em termos de rastreabilidade.
Um corpo de filtro importado tem sempre de ter a marcação CE?
Não. Na UE, a Diretiva relativa aos equipamentos sob pressão aplica-se a equipamentos com pressão máxima admissível superior a 0,5 bar, mas apenas os equipamentos que excedem os limiares das categorias ostentam a marcação CE da PED. As unidades de menor dimensão devem seguir as boas práticas de engenharia. Verifique a regulamentação local aplicável ao seu mercado.
Quantos invólucros de filtro devo inspecionar de uma remessa?
Inspecione cada unidade quando o lote for pequeno ou quando cada habitação for de elevado valor. No caso de lotes maiores de unidades repetíveis, utilize um plano de amostragem, como a norma ISO 2859-1, com o AQL e o nível de inspeção acordados no contrato.
Como posso verificar se um elemento filtrante se adapta a um corpo importado?
Encaixe um elemento de amostra antes de aceitar o lote. Verifique se encaixa na totalidade, se a vedação se comprime conforme previsto, se o fecho se fecha sem necessidade de aplicar força e se o comprimento corresponde à profundidade interna. Verifique o tipo de interface em relação às especificações do elemento.
O que devo fazer se detetar danos depois de a transportadora ter partido?
Fotografe os danos, coloque a unidade em quarentena e notifique imediatamente, por escrito, o fornecedor e a transportadora. Os direitos de reclamação dependem do seu contrato, dos Incoterms e do seguro; por isso, verifique os prazos em vez de os dar por garantidos.