Guangzhou Lvyuan Water Purification Equipment Co., Ltd. é um fabricante de filtros industriais fundado em 2009 que projeta e fabrica carcaças de filtro de aço inoxidável, tanques de água estéril de aço inoxidável, elementos de filtro, sacos de filtro, materiais de ultra-polímero e produtos de filtro sinterizado. Os compradores escolhem a Lvyuan devido ao apoio OEM/ODM, ao controlo de qualidade ISO9001 e às certificações de vários países.
Guangzhou Lvyuan Water Purification Equipment Co., Ltd.
Guia da Lista de Verificação do Controlo de Qualidade na Receção de Caixas de Filtros a Granel
Uma encomenda em grande quantidade de caixas de filtro em aço inoxidável pode parecer estar em boas condições nas fotografias e, mesmo assim, causar problemas. Os problemas mais comuns incluem uma norma de rosca que não corresponde à sua rede de tubagem, um cartucho que não encaixa ou um material de junta não especificado. Outros problemas incluem soldaduras internas irregulares ou um certificado de fábrica que não corresponde a nenhuma peça na embalagem. O controlo de qualidade na receção (IQC) é a fase em que se detetam estes problemas enquanto o fornecedor ainda pode substituir, retificar ou creditar a mercadoria. Este guia fornece aos compradores, equipas de qualidade e engenheiros OEM uma lista de verificação prática. Abrange o que preparar antes da chegada da remessa, quais as verificações a realizar à chegada, como recolher amostras de um lote a granel e o que indicar na ordem de compra para que os resultados sejam válidos em caso de litígio.
O que deve abranger a inspeção à entrada das caixas de filtro?
A inspeção à entrada das caixas de filtro deve verificar seis aspetos, por esta ordem:
A remessa corresponde à ordem de compra e à documentação.
O material é aquele que especificou.
As soldaduras e as superfícies estão em boas condições.
As dimensões e as ligações adaptam-se ao seu sistema.
As vedações e os fechos funcionam.
As unidades sobreviveram ao transporte.
Além disso, é realizado um teste de estanqueidade por amostragem, com uma pressão definida de acordo com a vossa especificação aprovada.
A ordem é importante porque as verificações tornam-se mais lentas e mais dispendiosas à medida que se avança na lista. Demora apenas alguns segundos a detetar uma etiqueta errada. Um defeito de soldadura requer luz e um olho treinado. Um teste de estanqueidade requer equipamento e tempo. Realizar primeiro as verificações mais baratas permite rejeitar ou colocar em quarentena um lote antes de despender esforços nas verificações mais dispendiosas.
Defina os critérios de aceitação antes da chegada da remessa
Os inspetores só podem rejeitar o que o contrato define como defeito. Devem existir quatro itens antes da chegada da mercadoria.
Um desenho ou ficha técnica aprovada. Deve indicar o modelo, os tipos de material de cada peça, o tipo e a dimensão da ligação, o tipo de fecho, o acabamento e a pressão e temperatura nominais. Caso o fornecedor publique valores nominais, tais como os 87 psi (6 bar) e 176 °F (80 °C) máximos indicados no carro móvel de filtração em aço inoxidável Nessa página, esses valores vêm acompanhados de ressalvas. A própria formulação do fornecedor nessa página associa-os ao cartucho, à vedação e às condições de funcionamento. Os seus critérios de aceitação devem indicar as condições exatas de que necessita.
Uma amostra de referência ou um primeiro artigo aprovado. Guarde uma unidade, com fotografias, como referência física para o acabamento, o aspeto da soldadura e o ajuste. Os termos “polido” e “boa soldadura” são subjetivos até que uma amostra os defina.
Uma classificação de defeitos. Classifique os defeitos em três grupos:
Crítico: material incorreto, fuga, ligação incorreta, um elemento que não encaixa.
Principais problemas: soldadura deficiente, superfície de vedação danificada, marcação ilegível.
Ligeiro: pequenas marcas estéticas.
Cada classe tem as suas próprias regras. Um único defeito grave pode ser motivo de reprovação, enquanto pequenas marcas estéticas podem ser toleradas até certo ponto.
Um plano de amostragem. A norma amplamente utilizada é a ISO 2859-1. Resumo da BSI da norma ISO 2859-1:2026 descreve planos de amostragem simples, duplos e múltiplos, indexados ao AQL, para a inspeção lote a lote. Abrange também as regras para alternar entre a inspeção normal, reforçada, reduzida e por saltos de lotes. O mesmo resumo refere que a amostragem AQL reduz a dependência da dispendiosa inspeção a 100%. A norma fornece a estrutura estatística. Cabe-lhe a si decidir quais as características que se consideram críticas e quais os níveis de AQL adequados ao seu risco.
Uma abordagem ponderada pelo risco é mais eficaz do que verificar tudo
Um pressuposto comum é que a política mais segura consiste em inspecionar todas as unidades em relação a todas as características. Na prática, isso costuma sair pela culatra. Os inspetores ficam cansados, a rigor da verificação diminui e as verificações mais demoradas (testes de estanqueidade, ensaios de materiais) tornam-se pontos de estrangulamento que acabam por ser ignorados devido à pressão para a entrega.
Uma regra mais adequada consiste em adaptar a profundidade da inspeção ao custo e à facilidade de deteção de cada defeito:
Verifique 100% das funcionalidades rápidas e de grande impacto. Exemplos disso são o tipo e o tamanho da ligação, a etiqueta e o modelo, os limites da porta e os danos visíveis causados pelo transporte.
Analise as verificações lentas ou destrutivas. Exemplos disso são a PMI, a inspeção interna de soldaduras, a medição dimensional e os ensaios de pressão.
Reforçar a amostragem após qualquer falha. Só deve suspender esta medida após vários lotes conformes, seguindo a lógica de alternância prevista na norma ISO 2859-1.
Isto aplica-se quando se tem um fornecedor estável e as caixas não são críticas para a segurança. No caso de primeiras encomendas, novos projetos, meios perigosos ou serviços higiénicos regulamentados, aumente a amostragem e considere a presença de testemunhas independentes.
Um relatório de inspeção pré-embarque sem anomalias também não substitui a inspeção à entrada. O relatório pré-embarque descreve o lote na fábrica. O Controlo de Qualidade na Entrada (IQC) verifica o que chegou efetivamente, após o transporte, comparando-o com a vossa tubagem e processo específicos.
Lista de verificação da inspeção de entrada por fase
A tabela abaixo é um modelo de trabalho. Adapte os métodos e os critérios de rejeição ao seu desenho e ao seu nível de risco.
Estágio
O que verificar
Método típico
Motivos comuns de rejeição
1. Documentos e marcação
N.º de ordem de compra, modelo, quantidade, números de lote ou de série, certificados, rastreabilidade
Comparar a lista de embalagem, as etiquetas e os certificados com a ordem de compra
O certificado não pode ser associado ao lote; incompatibilidade entre a etiqueta e o modelo
2. Identificação do material
Tipo de corpo, cabeça, cesto ou rede, grampos, elementos de fixação
Análise do certificado, amostragem de PMI, análise laboratorial em caso de contestação
Ausência de molibdénio numa peça especificada como 316L; o certificado não corresponde à marcação
3. Soldaduras e superfícies
Continuidade da soldadura, salpicos, tonalidade de aquecimento, riscos, uniformidade do polimento, fendas internas
Inspeção visual sob boa iluminação; boroscópio ou espelho para verificar o interior
Fissuras, porosidade, cavidades, soldaduras internas irregulares, manchas de ferrugem
4. Dimensões e ligações
Padrão da flange, dimensão da virola de fixação, tipo de rosca, posição da porta, encaixe do elemento
Paquímetros, medidores de rosca, teste de ajuste com o elemento real
Incompatibilidade de roscas, orifícios dos parafusos desalinhados, o elemento não encaixa
5. Vedações e fechos
Material da junta ou do anel em O, assento, funcionamento por braçadeira ou parafuso, alinhamento da tampa
Inspeção visual, teste de abertura e fecho
Elastómero incorreto, ranhura danificada, a tampa não assenta uniformemente
6. Pressão e fugas
Juntas soldadas, orifícios e vedantes em fase de ensaio
Ensaio hidrostático ou outro ensaio realizado à pressão prevista nas suas especificações aprovadas
Qualquer fuga, deformação visível
7. Limpeza e embalagem
Limpeza interna, proteção das aberturas, danos na embalagem
Verificação visual e registo fotográfico no momento da receção
Amolgadelas, sujidade, orifícios sem tampa, manchas de humidade
Documentos e rastreabilidade
EN 10204 define os tipos-padrão de documentos de inspeção para produtos metálicos. De acordo com esse resumo do catálogo, um certificado do tipo 3.1 é emitido pelo fabricante e validado por um representante de inspeção autorizado, independente da produção. Um certificado do tipo 3.2 é também assinado pelo inspetor do comprador ou por alguém designado por regulamentação oficial.
Se precisar de um certificado 3.1 ou 3.2, indique-o na ordem de compra. Em seguida, verifique o que este abrange efetivamente. Um certificado de material descreve um lote ou série de material, e não o invólucro acabado. Pergunte se o número do lote é rastreável até ao corpo, à cabeça e ao cesto do invólucro. No caso de invólucros de uso geral, a rastreabilidade ao nível do lote é, na prática, o que normalmente se consegue. Para aplicações críticas, exija a marcação ao nível da peça.
Verificação de materiais: o que o PMI pode e não pode comprovar
Especificar o 304 ou o 316L é fácil. Comprová-lo numa unidade entregue requer mais cuidado.
Um teste com um íman não prova nada de útil. Os aços inoxidáveis austeníticos podem tornar-se ligeiramente magnéticos após a transformação a frio, e um íman não consegue distinguir o 304 do 316L.
O XRF PMI portátil é um bom método de triagem. Consegue detetar o molibdénio, que distingue o aço do tipo 316 do aço do tipo 304.
A PMI normalmente não consegue confirmar o “L”. Os aparelhos portáteis de XRF geralmente não conseguem medir o carbono, pelo que a confirmação do baixo teor de carbono depende do certificado do fabricante ou de um ensaio laboratorial.
Teste as peças certas. Os corpos das caixas são frequentemente de aço 316L, enquanto os cestos, as braçadeiras, os parafusos e os acessórios podem variar. Especifique qual a classe de aço necessária para cada componente e teste cada um deles.
Verificações de soldadura, acabamento e passivação
Inspecione as soldaduras tanto nas superfícies exteriores como nas interiores. Procure sinais de fusão incompleta, fissuras, porosidade, recorte, salpicos e tonalidade de calor. A tonalidade de calor é a descoloração que varia do tom de palha ao azul junto às soldaduras e indica que a superfície poderá necessitar de limpeza antes de oferecer a resistência à corrosão esperada. As manchas de ferrugem no aço inoxidável novo indicam frequentemente contaminação por ferro proveniente de ferramentas ou do manuseamento, e não um tipo de aço incorreto. Em qualquer dos casos, pergunte ao fornecedor sobre as suas práticas de descalcificação e passivação.
ASTM A967 aborda vários tratamentos de passivação química para peças de aço inoxidável e inclui recomendações e precauções relativas à descalcificação, limpeza e passivação. Caso necessite de passivação, indique a norma e o método na ordem de compra, juntamente com quaisquer testes ou documentação de que necessite.
No caso de caixas higiénicas, o acabamento é o segundo fator a ter em conta, a seguir ao material. “Polido” não constitui uma especificação. Indique um limite de rugosidade (Ra), onde é medido (superfícies em contacto com o líquido versus superfícies exteriores) e como é verificado. Alfa Laval explica que o Ra é uma média dos picos e vales da superfície. Adverte também contra a interpretação do Ra como um indicador exaustivo da qualidade higiénica, pelo que se deve complementar este valor com critérios visuais e de facilidade de limpeza. Muitas aplicações no setor alimentar e de água de processo não exigem acabamentos de grau de bioprocessamento; por isso, especifique o que o seu processo necessita, em vez de optar pelo grau mais rigoroso disponível no mercado.
Dimensões e compatibilidade das ligações
Os erros de ajuste estão entre as falhas mais frequentes e mais evitáveis no controlo de qualidade na entrada (IQC), uma vez que resultam de pequenas diferenças nas especificações e não de má execução. Verifique:
Padrão e passo da rosca (as roscas NPT e BSP não são intercambiáveis, mesmo com o mesmo tamanho nominal).
Norma da flange, círculo de parafusos, número de orifícios e face de apoio.
Tamanho da virola Tri-clamp e compatibilidade das juntas.
A posição da porta e a altura total, que influenciam a disposição dos patins e as distâncias livres.
Verifique se o elemento filtrante, o saco ou o cesto estão corretamente encaixados.
O último ponto é aquele que é mais frequentemente ignorado. Faça o teste de ajuste com o consumível real, e não com as dimensões de um desenho. Uma caixa que esteja dimensionalmente “dentro da tolerância” pode, mesmo assim, não conseguir vedar um saco ou cartucho que tenha a sua própria soma de tolerâncias.
Exemplo ilustrativo (hipotético, não se trata de um caso de cliente): Um distribuidor recebe 300 caixas com orifícios com rosca fêmea. As verificações por amostragem cumprem os critérios visuais e de soldadura, mas uma verificação com um calibrador de roscas revela que os orifícios seguem uma norma diferente da da tubagem do comprador. Uma verificação a 100 % do tipo de orifício, que demora apenas alguns segundos por unidade, teria detetado este problema na doca de descarga.
Selos, fechos e verificações funcionais
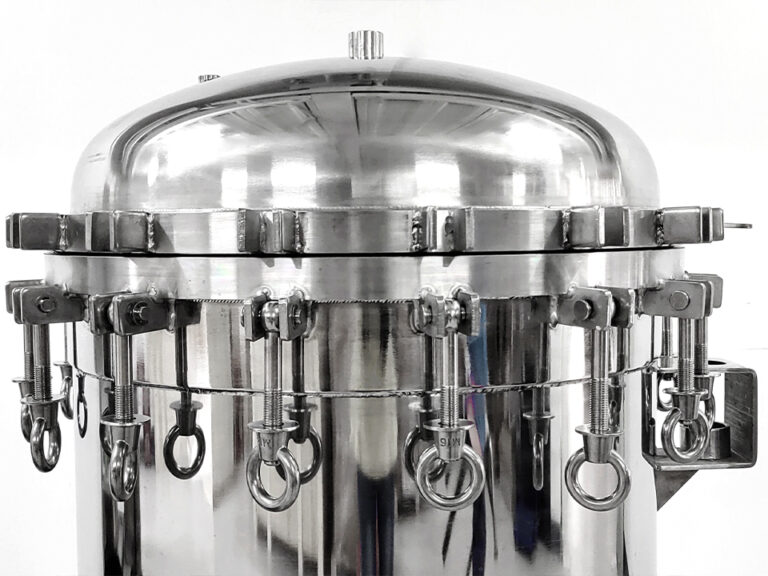
Verifique se o material da junta ou do O-ring é compatível com o fluido do processo e com a temperatura, e confirme se está corretamente encaixado numa ranhura limpa. Abra e feche todas as tampas da amostra. As tampas com braçadeiras, os parafusos de olhal giratórios e as tampas aparafusadas devem encaixar sem atrito excessivo, e a tampa deve assentar uniformemente.
Se um teste de estanqueidade fizer parte do seu plano de aceitação, aplicam-se três regras:
Utilize a pressão de ensaio indicada nas especificações aprovadas e no código aplicável, e não um valor genérico.
Não exceda a capacidade nominal de qualquer manómetro, junta ou conexão na configuração de ensaio.
Seque e limpe o aparelho a seguir, especialmente por razões de higiene. Informe-se junto do fornecedor sobre a qualidade da água adequada para os ensaios em aço inoxidável.
Verificações específicas do produto: o que muda consoante o tipo de habitação
A lista de verificação genérica acima constitui a base. Cada projeto de habitação apresenta os seus próprios pontos de falha.
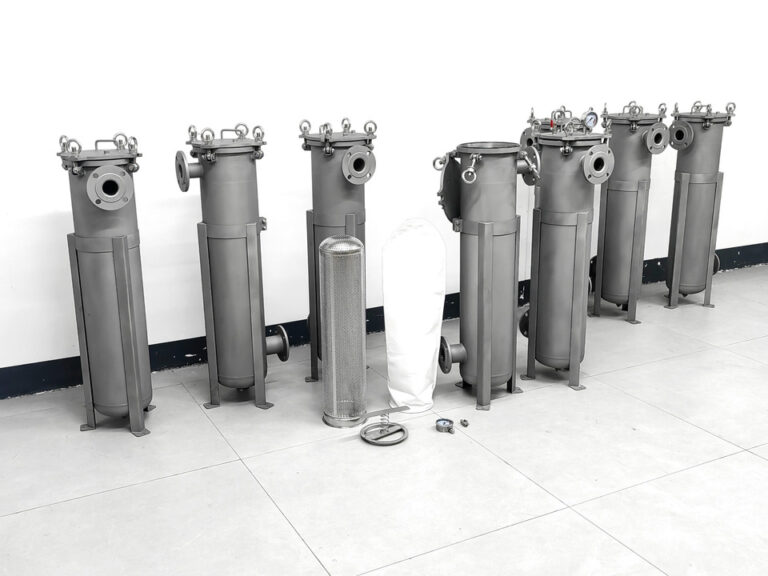
As caixas e os filtros que parecem semelhantes num catálogo apresentam falhas de formas diferentes. Um elemento sinterizado comporta-se de forma diferente de um cesto perfurado, e um fecho com braçadeira difere de uma tampa de flange aparafusada.
Tipo de habitação
Verificações de maior risco
Verificação do ajuste
Caixa de cartucho sanitário
Soldar e dar acabamento às superfícies em contacto com o fluido, fixar a sede da junta, bem como as aberturas de ventilação e de medição
Tamanho da virola de fixação, assentamento do cartucho
Caixa para um único cartucho (roscada)
Padrão da rosca, vedação do fecho, superfície de fundição da cabeça, material da junta
Ajuste do elemento de malha ou cartucho
Caixa sinterizada com flange
Acabamento da flange e disposição dos parafusos, alinhamento da tampa aparafusada, assentamento do elemento
Norma de flanges aplicável à sua rede de tubagem
Filtro de cesto
Estado do cesto, especificações relativas à perfuração ou à malha, tampa e parafusos, dreno
O cesto encaixa-se totalmente na carroçaria e a tampa fecha-se
Compartimento para saco com entrada lateral
Vedação da superfície onde assenta o anel do saco, parafusos de cobertura, posição de entrada e saída
Tamanho correto do saco (n.º 1 ou n.º 2) e ajuste do anel do saco
Carrinho de filtração móvel
Soldaduras da bomba e da tubagem, funcionamento das válvulas e dos manómetros, chassis e rodas
Dimensões das ligações, compatibilidade elétrica e com as bombas
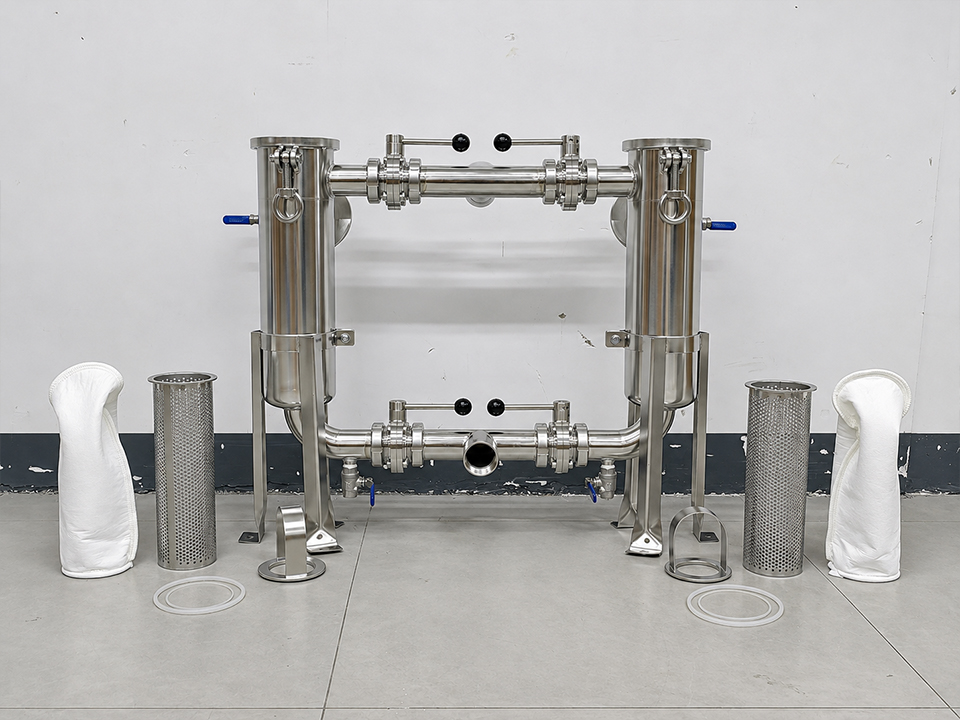
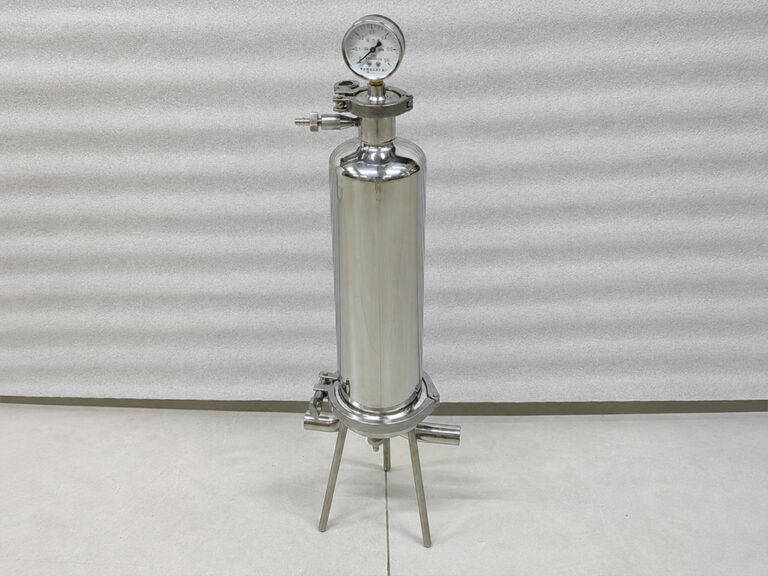
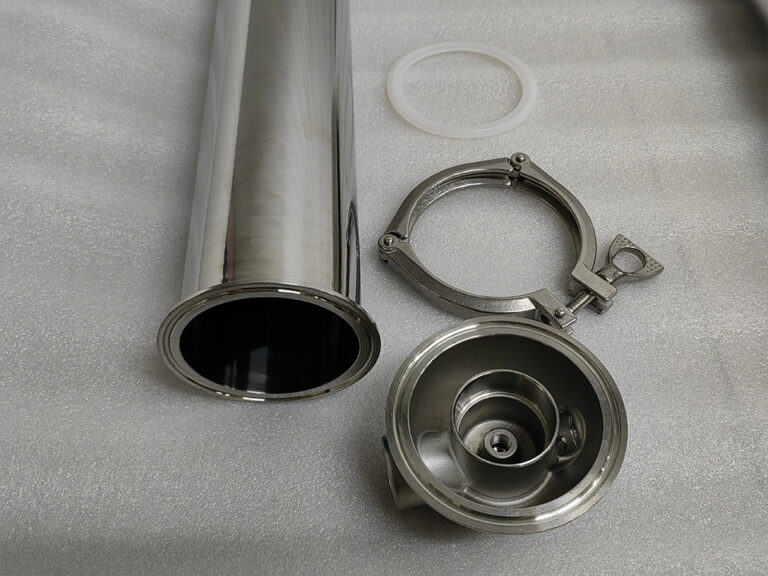
No que diz respeito ao serviço de saneamento, o caixa de filtro de cartucho sanitário em aço inoxidável A página descreve um recipiente polido com ligações por braçadeira, um manómetro, uma ligação de ventilação e um fecho com braçadeira. Para este modelo, dê prioridade ao acabamento, ao assentamento da junta da braçadeira e às ligações de ventilação e do manómetro. Para modelos roscados, tais como o caixa de filtro de cartucho único em aço inoxidável, que inclui portas roscadas, uma braçadeira de libertação rápida e um elemento de malha amovível, o padrão de rosca e a vedação do fecho passam para o topo da lista.
Nos casos em que a conduta é flangeada, tal como no caso da caixa de filtro de cartucho sinterizado em aço inoxidável com flanges, compare, antes de mais nada, a norma da flange, o círculo de parafusos e a superfície de assentamento com a sua tubagem. Confirme se o elemento sinterizado assenta corretamente e verifique o alinhamento da tampa. Os elementos sinterizados levantam também uma questão específica relativa ao fluido: se a classificação e o material do elemento fornecido correspondem às especificações.
Os filtros de cesto merecem uma análise à parte, uma vez que o seu “filtro” é um cesto perfurado ou revestido com malha. O coador de cesto em aço inoxidável A página apresenta um cesto perfurado amovível, um revestimento opcional em rede metálica e uma tampa com parafuso de olhal giratório, com graus de filtração determinados pela seleção das perfurações e da malha. Meça e registe as especificações das perfurações ou da malha, confirme se o cesto assenta totalmente no seu lugar e verifique se os parafusos e a tampa fecham de forma uniforme. O filtro de cesto industrial com tampa de acesso rápido é descrito com um dreno inferior, um manómetro e um sistema de ventilação. Quando essa for a sua configuração, teste as portas de drenagem e do manómetro como parte da verificação funcional, e não como um passo secundário.
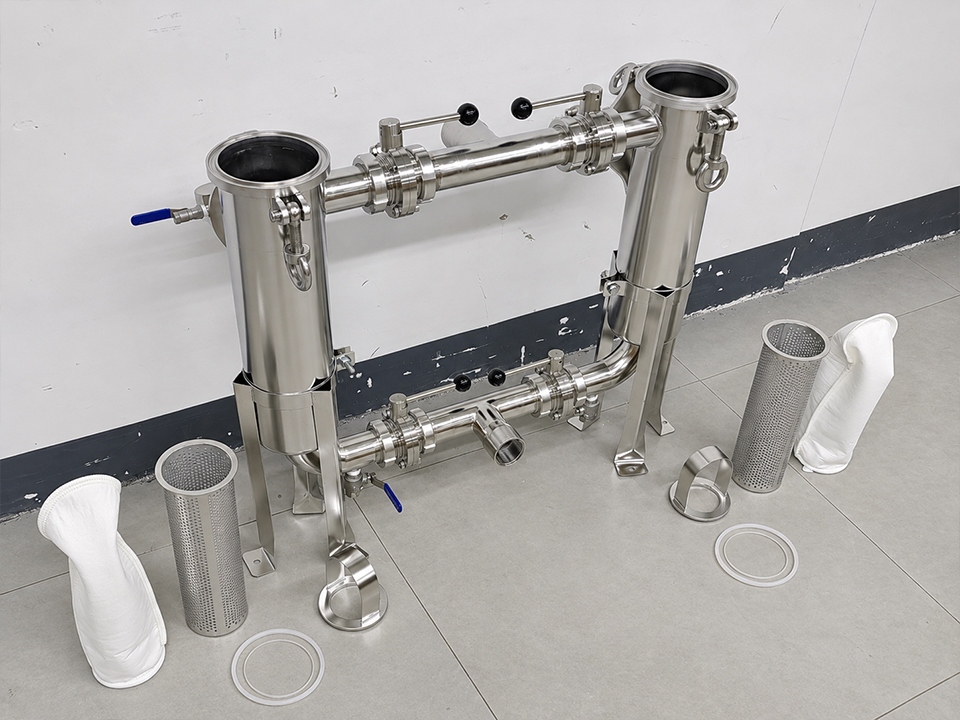
No caso das unidades do tipo saco, o tamanho do saco é o aspeto de compatibilidade que muitas vezes passa despercebido. O caixa de filtro de saco em aço inoxidável com entrada lateral A página indica que o n.º 1 e o n.º 2 são os tamanhos padrão dos sacos para essa configuração. Confirme se a caixa fornecida corresponde ao tamanho de saco que tem em stock e coloque um saco real para verificar a estanqueidade no anel do saco. As plataformas integradas requerem um plano específico. Se adquirir conjuntos completos, trate a bomba, as válvulas, os instrumentos e a tubagem como itens de inspeção separados, a par das caixas.
Tratamento de mercadorias não conformes
Decida antecipadamente o que acontece quando um lote falhar.
Colocar em quarentena, não instalar. Marque todo o lote como retido, para que as unidades suspeitas não entrem na sua linha de montagem nem no stock de campo.
Apresentar provas. Registe fotografias, medidas, dimensão da amostra, tipo de defeito e identificadores da unidade. Uma reclamação sem medidas dá azo a contestação.
Informe-se sobre o prazo para apresentar o pedido de indemnização. Indique o prazo de inspeção e a medida corretiva (substituição, retrabalho ou crédito) na ordem de compra. Os atrasos prejudicam o seu direito de reclamação.
Concordo com a nova inspeção. Especifique se um lote rejeitado é 100% selecionado pelo fornecedor e se um lote reenviado é submetido a uma amostragem mais rigorosa.
Solicite a tomada de medidas corretivas. No caso de defeitos recorrentes, exija a identificação da causa principal e a implementação de uma ação corretiva, e não apenas a substituição do produto.
O que devem os compradores especificar antes de solicitar um orçamento?
A inspeção à entrada só funciona se os documentos da encomenda fornecerem elementos que sirvam de referência para a inspeção. Antes de enviar um pedido de cotação para uma encomenda em grande quantidade, prepare o seguinte:
Modelo e configuração: tipo de alojamento, tamanho do elemento ou do saco, número de cartuchos ou sacos.
Material por componente: corpo, cabeça, cesto ou rede, braçadeiras, parafusos e juntas, com indicação da classe de cada um.
Ligações: tipo, tamanho, norma, orientação e posição da porta.
Valores nominais de pressão e temperatura para a sua pressão de serviço real, acrescida de qualquer pressão de ensaio que seja necessária.
Acabamento da superfície: Limite e localização do Ra, se é necessário realizar um polimento eletroquímico ou uma passivação, e a norma aplicável.
Documentação: Tipo de certificado EN 10204, nível de rastreabilidade, relatórios de ensaio, formato da lista de embalagem.
Marcação e rotulagem: marcas de modelo, de lote ou de série, marcas de qualidade.
Critérios de aceitação: classes de defeitos, plano de amostragem, amostra de referência e período de reclamação.
Requisitos de embalagem: tampas das portas, proteção da superfície de vedação e resistência da embalagem de cartão, de acordo com o seu método de envio.
Se estiver a adquirir produtos de um fabricante pela primeira vez, solicite uma amostra e os registos de inspeção que acompanharão o lote antes de efetuar a encomenda completa. Envie estes requisitos juntamente com o seu pedido de orçamento, para que o fornecedor possa incluir o custo da inspeção no preço e planear a mesma na produção.
Perguntas mais frequentes
O que é uma lista de verificação de controlo de qualidade na receção de caixas de filtro?
Trata-se de uma lista estruturada de verificações que um comprador realiza ao receber as caixas de filtro. Abrange a documentação, a identificação do material, as soldaduras e o acabamento, as dimensões e as ligações, as juntas e os fechos, os ensaios de estanqueidade e os danos na embalagem. Cada verificação tem um método e um critério definido de aceitação ou rejeição.
Quantos invólucros de filtro devo inspecionar numa encomenda em grande quantidade?
Utilize um plano de amostragem, como a norma ISO 2859-1, em vez de uma percentagem fixa. Verifique rapidamente características críticas, como o tipo de ligação, em todas as unidades, e faça uma amostragem de verificações mais demoradas, como o PMI e os ensaios de pressão. Aperte a amostragem no caso de primeiras encomendas, novos fornecedores ou após uma falha.
Uma pistola PMI portátil consegue confirmar se se trata de 316L?
Permite confirmar a presença de molibdénio, que distingue o aço do tipo 316 do tipo 304, mas os aparelhos XRF portáteis geralmente não conseguem medir o carbono. A confirmação do grau “L” de baixo teor de carbono depende do certificado do fabricante ou de uma análise laboratorial. Teste cada componente especificado separadamente, uma vez que o corpo e os acessórios podem apresentar diferenças.
Preciso de um certificado EN 10204 3.1 para as caixas de filtro?
Nem sempre. Vale a pena exigi-lo quando a rastreabilidade do material é importante, como no caso de serviços de higiene, químicos ou sujeitos a regulamentação. Um certificado 3.1 é emitido pelo fabricante e validado por um representante autorizado independente. Confirme a que lote ou série se refere e se está associado às peças marcadas.
Como posso verificar o acabamento da superfície de uma caixa de filtro sanitário?
Especifique na ordem de compra um limite de rugosidade (Ra), a superfície a que se aplica e o método de verificação. Em seguida, meça as unidades amostradas com um medidor de rugosidade superficial e inspecione visualmente as soldaduras e as superfícies em contacto com o fluido. O valor Ra, por si só, não descreve a facilidade de limpeza; por isso, compare também com a amostra de referência.
Devo verificar se há fugas em todas as caixas de filtro que recebo?
Normalmente, não. É comum realizar ensaios por amostragem, reservando-se os ensaios a 100 % para serviços críticos ou perigosos. Utilize a pressão de ensaio indicada na sua especificação aprovada e no código aplicável, e nunca exceda a capacidade nominal dos manómetros, juntas ou acessórios utilizados na configuração de ensaio.
O que devo fazer se um lote não passar na inspeção de entrada?
Isolar o lote, registar os defeitos com fotografias e medições e notificar o fornecedor dentro do prazo de reclamação indicado na sua ordem de compra. Solicitar a substituição, a retificação ou o crédito, conforme acordado, exigir medidas corretivas para defeitos recorrentes e voltar a inspecionar o lote corrigido através de uma amostragem mais rigorosa.